Language


Vues : 231 Auteur : Yinda Powder Coating Heure de publication : 2026-11-13 Origine : Site


Menu Contenu
● Qu’est-ce que le revêtement par trempage en vinyle ?
● Comment fonctionne le processus de revêtement par trempage du vinyle ?
>> 1. Préparez le métal et définissez les zones non revêtues
>> 2. Préchauffer et immerger le composant
>> 3. Retirez, fusionnez et refroidissez
>> 4. Inspectez la pièce finie
● Quels produits bénéficient du revêtement par trempage vinyle ?
● Avantages et limites du revêtement par trempage PVC
>> Où le revêtement par trempage en vinyle ajoute de la valeur
>> Là où les acheteurs doivent être prudents
● Revêtement en vinyle par immersion ou revêtement en poudre : lequel devriez-vous choisir ?
● Trois contrôles de spécifications qui évitent des retouches coûteuses
>> Contrôle 1 : Calculer l'épaisseur du revêtement avant d'approuver le dessin
>> Contrôle 2 : testez la pièce réelle, pas seulement un coupon forfaitaire
>> Contrôle 3 : définir l'échec avant le début des tests
● Allégations en matière de sécurité, de conformité et d'environnement à vérifier
>> Contact alimentaire et applications médicales
>> Réclamations environnementales et énergétiques
● Ce qu'il faut inclure dans une demande de renseignements auprès d'un fournisseur de revêtement
● Discutez de vos besoins en matière de revêtement en poudre avec la technologie Yinda
>> Le revêtement en vinyle par trempage est-il la même chose que le revêtement en poudre ?
>> Le revêtement par trempage en vinyle est-il imperméable ?
>> Quelle peut être l'épaisseur du revêtement par trempage en PVC ?
>> Le revêtement par trempage en vinyle peut-il être utilisé à l’extérieur ?
>> Le revêtement en vinyle par trempage est-il adapté aux équipements médicaux ?
>> Quand dois-je plutôt choisir un revêtement en poudre ?
Le revêtement en vinyle par immersion crée une couche protectrice flexible sur les pièces métalliques en les immergeant dans du plastisol PVC liquide et en chauffant le matériau déposé jusqu'à ce qu'il fusionne. Pour les fabricants recherchant une meilleure adhérence, un meilleur amorti ou une meilleure protection de surface, cela peut être une option pratique. Cependant, il n'est pas interchangeable avec le revêtement en poudre et son adéquation dépend de la formulation, de la conception des composants et de l'environnement d'exploitation.
À Yinda Technology , notre objectif est les revêtements en poudre et les matériaux respectueux de l'environnement. Notre approche en matière de sélection de revêtement commence par l'application plutôt que par une finition préférée : identifiez ce à quoi la surface doit résister, puis comparez les systèmes qualifiés. Ce guide explique où s'applique le revêtement par trempage PVC et où une autre finition mérite d'être envisagée.
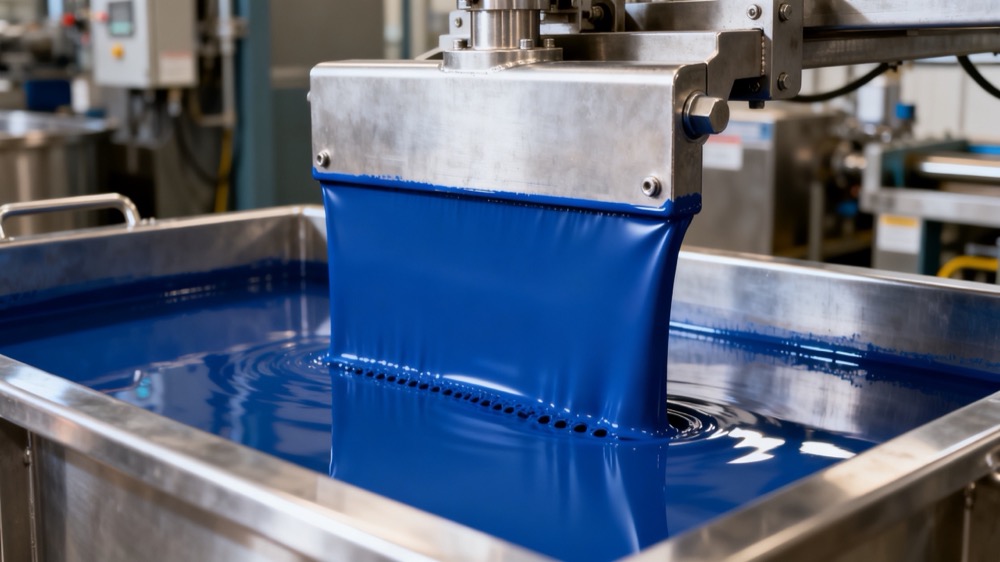
Le revêtement par trempage vinyle, également appelé revêtement par trempage PVC ou revêtement par trempage plastisol, applique une couche de vinyle flexible sur un composant. Plastisol est une dispersion liquide de fines particules de résine PVC dans des plastifiants, avec des stabilisants, des pigments et d'autres additifs sélectionnés pour l'application.
Une distinction importante : le bain de revêtement est déjà liquide avant que la pièce n'y pénètre. Le revêtement par trempage au plastisol conventionnel n'est pas la même chose que le trempage d'un composant dans une poudre sèche.
La chaleur provoque initialement une gélification autour du substrat chauffé. Un chauffage ultérieur complète la fusion et développe les propriétés souhaitées du revêtement. Bien que les transformateurs utilisent souvent le mot « durcissement », la fusion du plastisol PVC diffère de la réticulation chimique des revêtements en poudre thermodurcissables conventionnels.
La surface finie peut ressembler à du caoutchouc, mais le matériau sous-jacent est du PVC flexible, pas nécessairement du caoutchouc.
Un résultat fiable nécessite plus qu’une simple immersion. La préparation de la surface, le contrôle thermique et l’orientation des composants influencent tous les performances.
Élimine l'huile, la rouille et la contamination. Corrigez les bavures pointues avant le revêtement et appliquez un apprêt compatible lorsque le système spécifié l'exige.
Masquez les fils, les points de mise à la terre, les surfaces de contact et autres zones qui doivent rester exposées. Un revêtement épais peut adoucir l’apparence d’irrégularités mineures, mais il ne remplace pas une bonne préparation du métal.
Préchauffez la pièce conformément aux instructions de traitement du fournisseur de matériaux. Plongez-le à une vitesse contrôlée et maintenez le temps de séjour spécifié.
La température du métal, la masse thermique et le temps d'immersion influencent l'épaisseur déposée. Les pièces contenant à la fois des sections lourdes et des fils fins peuvent ne pas former un revêtement uniforme avec une seule recette de traitement.
Un retrait contrôlé et une orientation appropriée aident à gérer le drainage et la stagnation. La pièce revêtue reçoit ensuite la chaleur nécessaire pour achever la fusion avant refroidissement et finition.
Ne copiez pas les réglages du four d'un autre processeur sans validation. La température réelle de la pièce, l'épaisseur du revêtement et la formulation déterminent la fenêtre de traitement appropriée.
Vérifiez l’apparence, la couverture, l’épaisseur, l’adhérence et l’ajustement dimensionnel. Lorsque l'application l'exige, incluez des tests électriques, de résistance chimique ou de corrosion par rapport aux critères d'acceptation convenus.
Un échantillon visuellement lisse n’est que le point de départ de la qualification.
Le revêtement PVC plastisol est particulièrement utile lorsque la surface doit amortir le contact, améliorer la manipulation ou protéger un autre objet des rayures.
| Catégorie de produit | Avantage potentiel | Question de qualification essentielle |
|---|---|---|
| Poignées et poignées d'outils | Manipulation et texture de surface plus douces | L’adhérence reste-t-elle acceptable sur sol mouillé ou gras ? |
| Grilles et paniers métalliques | Protection amortie des contacts et des composants | La finition résistera-t-elle au cycle de lavage réel ? |
| Pinces et supports | Réduction des rayures sur les pièces prises en charge | Une charge prolongée endommage-t-elle le revêtement ? |
| Composants de mobilier d'extérieur | Contact plus doux et protection décorative | La formulation est-elle qualifiée pour l’exposition aux intempéries ? |
| Matériel automobile sélectionné | Amorti et couverture protectrice | Est-il compatible avec la chaleur, les fluides et les tolérances d’assemblage ? |
| Accessoires pour matériel médical | Surfaces tactiles protectrices | Quelles exigences en matière de nettoyage et de contact avec les patients s’appliquent ? |
Les étiquettes d’application seules ne suffisent pas. Un panier de rangement, un panier de lave-vaisselle et un panier de friteuse à huile chaude connaissent des conditions très différentes. Ne les traitez jamais comme des applications de revêtement équivalentes.
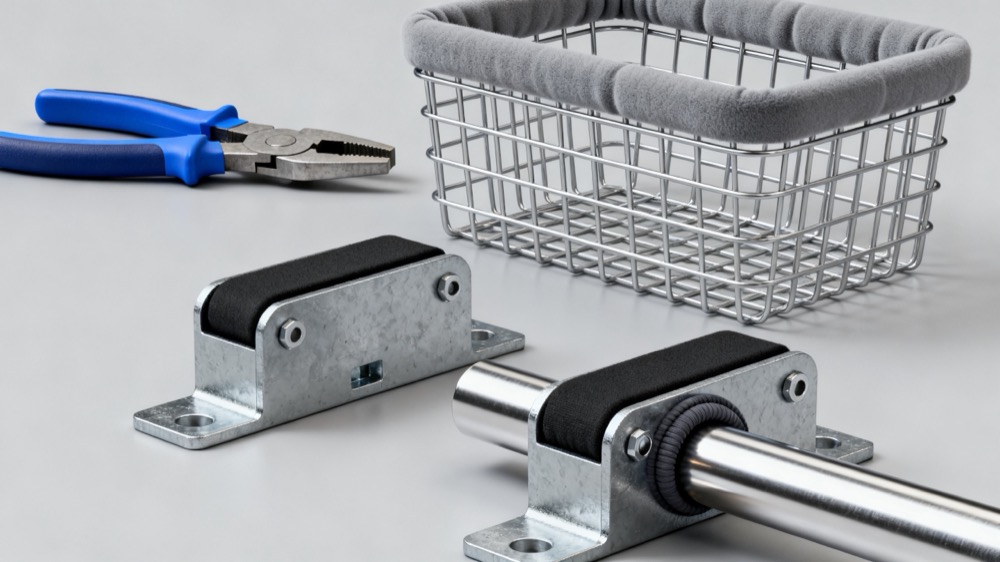
Une couche flexible peut améliorer le confort et réduire le contact direct métal sur métal. Le trempage partiel permet également aux fabricants de recouvrir des sections sélectionnées, telles que la zone de préhension d'une poignée.
Les avantages potentiels supplémentaires incluent :
- Identification des couleurs pour les outils ou les familles de produits.
- Amorti autour des points de contact.
- Couverture de pièces tridimensionnelles convenablement conçues.
- Une barrière contre l'humidité lorsque la couverture et l'adhérence restent intactes.
- Épaisseur et dureté réglables selon les capacités du système sélectionné.
Il s’agit de possibilités de conception et non de propriétés automatiques de chaque formulation de plastisol.
Les dommages, les piqûres, les bords exposés ou une mauvaise adhérence peuvent nuire à la protection de la barrière. La résistance à l’eau ne doit pas être confondue avec une garantie contre la corrosion du sous-couche.
La durabilité en extérieur, la résistance chimique, la flexibilité à basse température et la résistance à la chaleur varient selon la formulation. Demandez des résultats de tests pertinents plutôt que de vous fier aux descriptions de « vinyle résistant ».
De même, la résistance aux flammes et l’isolation électrique nécessitent une vérification spécifique à l’application. Un manche enduit n’est pas automatiquement un outil isolé certifié, et un revêtement PVC n’est pas automatiquement adapté à toutes les exigences de résistance au feu.
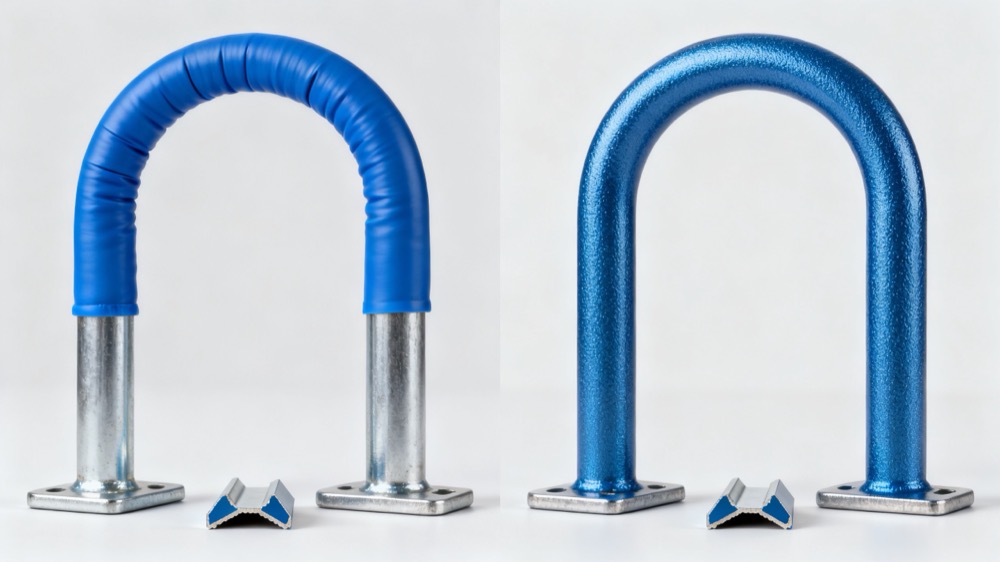
La comparaison utile se fait entre des systèmes de revêtement définis et non entre de larges catégories marketing. Ici, « revêtement en poudre » fait principalement référence aux systèmes thermodurcissables courants appliqués électrostatiquement ; d'autres technologies de poudre existent également.
| Facteur de sélection | Revêtement par immersion au plastisol vinylique | Revêtement en poudre thermodurcissable conventionnel |
|---|---|---|
| Matériel de candidature | Dispersion liquide de PVC | Poudre sèche à base de polymère |
| Développement de films | Gélification et fusion thermiques | Fusion, écoulement et réticulation chimique |
| Priorité de conception typique | Couverture, adhérence, amorti flexibles | Surfaces finies décoratives et protectrices |
| Planification dimensionnelle | Tenir compte de la construction substantielle lorsque cela est spécifié | Spécifier l'épaisseur du film autour des ajustements et des bords |
| Sélection extérieure | Nécessite une formulation adaptée aux conditions météorologiques | Nécessite une chimie extérieure appropriée |
| Contrôles clés du processus | Préchauffage, état du bain, maintien, fusion | Prétraitement, dépôt, température des pièces, durcissement |
Pour les profilés architecturaux, les portes, les fenêtres et les boîtiers d'appareils électroménagers, évaluez les systèmes de revêtement en poudre par rapport aux exigences pertinentes en matière d'apparence et d'exposition. Pour un support devant accueillir un composant délicat, un revêtement par trempage flexible peut être plus pertinent.
Certains assemblages bénéficient de finitions différentes sur différents composants. Il n’est pas nécessaire d’imposer une seule technologie de revêtement pour l’ensemble du produit.
Supposons qu'un manche cylindrique ait un diamètre de 20 mm et que le revêtement spécifié ait une épaisseur de 1 mm de chaque côté. Son diamètre fini devient environ 22 mm.
Pour une ouverture à revêtement interne, la même construction réduit le diamètre disponible d'environ 2 mm. Ce sont des dimensions illustratives et non des spécifications de revêtement recommandées.
Définissez ensemble les dimensions finies et la tolérance d’épaisseur. Identifiez où l'épaisseur sera mesurée, en particulier autour des pointes, des coudes et des points de drainage.
Un panneau de test plat ne peut pas reproduire tous les risques associés aux intersections de fils soudés, aux éléments aveugles, aux transitions brusques ou à la masse thermique variable.
Demandez au transformateur de revêtir des pièces de production représentatives. Inspectez les endroits difficiles, puis évaluez l’ajustement et les performances après le cycle de chargement, de nettoyage ou d’exposition concerné.
Par exemple, un rack peut sembler acceptable avant l'assemblage, mais échouer à un contrôle d'ajustement une fois que le revêtement a réduit ses caractéristiques de positionnement. Le découvrir lors de l’échantillonnage coûte moins cher que de le découvrir après l’expédition.
« Réussi aux tests de corrosion » est incomplet à moins que le devis n'identifie le substrat, la préparation, le système de revêtement, la méthode d'exposition, la durée et les critères d'évaluation.
ASTM B117 décrit les conditions d'exposition aux brouillards salins. Il n’établit pas de résultat de réussite universel ni de conversion des heures de test en années de service extérieur.
Spécifiez les cloques, la rouille, la perte d’adhérence et autres résultats pertinents acceptables. Le cas échéant, combinez le dépistage en laboratoire avec une expérience sur le terrain ou des tests d'exposition supplémentaires.
Pour les produits destinés à entrer en contact avec des aliments, vérifier la formulation exacte et les conditions d'utilisation prévues. La conformité pour un type d’aliment ou une température donnée ne garantit pas l’adéquation à chaque application en cuisine.
En particulier, n'approuvez pas le plastisol PVC ordinaire pour l'immersion dans l'huile chaude simplement parce qu'une liste d'application générale mentionne les paniers de friteuse. Exiger une adéquation documentée à l’exposition réelle.
L’équipement médical nécessite des distinctions tout aussi minutieuses. Un cadre d'équipement sans contact avec le patient diffère d'un composant qui entre directement en contact avec le corps. L'évaluation biologique prend en compte le dispositif fini, ses conditions de contact, ses processus de fabrication et les résidus pertinents, et pas seulement le nom de la matière première.
Évitez de présumer que tous les revêtements de vinyle par trempage sont préférables pour l’environnement. Évaluez la formulation, les émissions de traitement, les substances restreintes, la demande énergétique et les itinéraires de fin de vie disponibles.
Le revêtement en poudre nécessite également une évaluation spécifique. L'efficacité du traitement dépend de la chaîne de production, du chargement du four, des modalités de récupération et des exigences de durcissement. Une comparaison responsable utilise les preuves du processus proposé plutôt que les allégations « vertes » non étayées.
Une demande complète aide les fournisseurs à identifier rapidement les limites et à proposer des travaux comparables.
Fournir:
1. Matériau du substrat, dessins et photographies représentatives.
2. Zones enduites requises, limites de masquage et dimensions finies.
3. Exposition intérieure ou extérieure et conditions de température attendues.
4. Contact avec l'eau, les produits chimiques, les nettoyants, la nourriture ou le corps humain.
5. Ciblez les exigences en matière de couleur, de texture, d’épaisseur et de fonctionnalité.
6. Méthodes de test, critères d'acceptation, volume annuel et taille du lot.
7. Documents techniques requis et enregistrements de traçabilité.
Demandez l’approbation de l’échantillon avant la sortie de la production. Dans la mesure du possible, conservez un échantillon de référence convenu et documentez les exigences approuvées en matière de matériaux et de traitement.
Yinda Technology recherche, fabrique et fournit des revêtements en poudre et des matériaux respectueux de l'environnement, avec des filiales en Chine, en Indonésie et en Arabie Saoudite. Nos marchés comprennent les profilés architecturaux, les portes et fenêtres, les véhicules à énergies nouvelles, les équipements médicaux, la quincaillerie et les appareils électroménagers.
Si votre comparaison pointe vers le revêtement en poudre, envoyez à Yinda Technology les détails de votre substrat, vos dessins, vos conditions d'exposition et la finition cible. Demandez une discussion sur les options de revêtement en poudre appropriées et un plan de validation des échantillons avant de vous engager dans la production.
Cette demande concerne nos capacités de revêtement en poudre ; cela n'implique pas que nous fournissons des services de revêtement par immersion en PVC.
Non. Le revêtement par trempage vinyle conventionnel utilise du plastisol PVC liquide. Le revêtement en poudre thermodurci courant utilise une poudre sèche qui fond et se réticule chimiquement pendant le chauffage. Les deux nécessitent un traitement contrôlé, mais leurs matériaux et leurs mécanismes de développement du film diffèrent.
Un revêtement intact peut constituer une barrière résistante à l’eau. Cependant, les défauts, les dommages, les bords exposés et les problèmes d’adhérence peuvent permettre à l’humidité d’atteindre le substrat. Évaluez le composant entièrement revêtu dans les conditions d’exposition prévues.
L'épaisseur réalisable dépend de la formulation, de la géométrie de la pièce, de la masse thermique et des conditions de traitement. Demandez au processeur une plage et une tolérance validées pour votre composant plutôt que de spécifier une épaisseur universelle à partir d'un exemple sans rapport.
Oui, lorsqu'une formulation appropriée et un système de revêtement complet sont qualifiés pour l'exposition. Demandez des preuves concernant les intempéries, les cycles de température, la rétention de couleur et la protection contre la corrosion pertinentes pour l'installation.
Potentiellement, mais l'adéquation dépend du rôle du composant, des exigences de nettoyage et des conditions de contact corporel. Une description générale du matériau n'établit pas la sécurité biologique ou la compatibilité avec une désinfection répétée.
Envisagez le revêtement en poudre lorsque l'application nécessite une finition protectrice décorative plutôt qu'une poignée épaisse et rembourrée. Sélectionnez les tests chimiques, de préparation, d’épaisseur de film et de qualification en fonction du substrat réel et de l’environnement de service.
1. Technologie et fabrication de revêtement de précision. 'Qu'est-ce que le revêtement par trempage vinyle et quels éléments peuvent en bénéficier ?' Article original utilisé comme point de départ pour la restructuration et l'identification des réclamations nécessitant une qualification. Ses larges revendications en matière de performances et d'application ne sont pas adoptées sans réserve. [technologie de revêtement de précision ]
2. La société chimique. 'Que sont les plastisols Plastisol ?' Explication technique des dispersions de PVC, des fonctions des plastifiants, de la gélification, de la fusion et du comportement de traitement dépendant de la formulation. [thechemco ]
3. Revêtements innovants. 'Revêtement PVC Plastisol Dip.' Conseils pour les processeurs industriels couvrant la fixation, l'utilisation de l'apprêt, l'immersion et la relation entre les propriétés du substrat, les conditions de traitement et l'épaisseur du revêtement. [revêtements innovants ]
4. Revêtement par immersion de précision. 'Revêtement Plastisol Dip pour la fabrication : processus, capacités et avantages en matière de production.' Informations sur le processus couvrant la préparation, le préchauffage, l'immersion, le retrait, la fusion et l'inspection. [revêtement par trempage de précision ]
5. Institut de revêtement en poudre. 'Qu'est-ce que le revêtement en poudre ?' Explication de l'industrie sur la composition du revêtement en poudre, le dépôt par pulvérisation électrostatique et la réticulation thermique dans les systèmes thermodurcissables conventionnels. [revêtement en poudre ]
6. ASTM International. 'B117 : Pratique standard pour l'utilisation d'appareils à brouillard salin (brouillard).' L'édition liée prend en charge la discussion sur la portée et les limites des tests lors de l'extrapolation de l'exposition en laboratoire aux environnements naturels ; les spécifications de passation des marchés doivent identifier l’édition applicable. [astm ]
7. Administration américaine des produits alimentaires et pharmaceutiques. 'Détermination du statut réglementaire des composants d'un matériau en contact avec les aliments.' Conseils sur l'autorisation des composants, les spécifications et les limitations associées aux conditions d'utilisation prévues. [FDA ]
8. Administration américaine des produits alimentaires et pharmaceutiques. 'Bases de la biocompatibilité : informations nécessaires à l'évaluation par la FDA.' Conseils expliquant l'évaluation du dispositif fini, les conditions de contact corporel, les processus de fabrication et les résidus. [FDA ]


