Language


Просмотры: 231 Автор: Yinda Powder Coating Время публикации: 20 ноября 2026 г. Происхождение: Сайт


Меню контента
● Температурные показатели порошкового покрытия: что на самом деле означают цифры
>> Температура отверждения не соответствует температуре эксплуатации
● Сколько тепла могут выдержать различные порошковые покрытия?
>> Стандартные полиэфирные, эпоксидные и гибридные порошки
>> Специальные высокотемпературные порошковые покрытия
>> Когда керамическая или другая специальная система является лучшим кандидатом
● Как выбрать термостойкое порошковое покрытие для реальной детали
>> 1. Измерьте самую горячую поверхность с покрытием.
>> 2. Определите неисправность перед запросом образцов
>> 3. Подберите полную систему покрытия
● Рабочий пример: видимая панель устройства с горячей точкой
● Практический контрольный список квалификации перед производством
● Обсудите свои температурные требования с Yinda Technology
>> Может ли порошковое покрытие выдержать температуру 400°F (204°C)?
>> Может ли порошковое покрытие выдержать температуру 500°F (260°C)?
>> Подходит ли порошковое покрытие для деталей выхлопной системы или компонентов барбекю?
>> Почему мое порошковое покрытие пожелтело, хотя оно не отслоилось?
>> Работает ли порошок низкой степени отверждения при высоких рабочих температурах?
>> Могу ли я использовать один и тот же термостойкий порошок для алюминия и стали?
● Ссылки
Какая температура может порошковая покраска выдерживает? Универсального предела не существует. Для одного порошка из полиэстера для наружных работ указана непрерывная стабильность цвета до 120°C (248°F) , а для другого специального термостойкого порошка указана выдержка при 400°C (752°F) в течение 24 часов и 600°C (1112°F) в течение одного часа с возможной потерей цвета и блеска. Эти цифры описывают различные продукты, время воздействия и критерии эффективности. Для отделов закупок и проектирования правильный вопрос: какую температуру с нашей стороны может выдержать это покрытие, как долго и что ему еще предстоит делать после этого?

Температурный рейтинг полезен только тогда, когда он показывает, что было проверено и что считается пройденным. Покрытие может оставаться на месте, теряя блеск или меняя цвет. Это может быть приемлемо для скрытого выхлопного компонента, но не для белой панели прибора, которую покупатели видят каждый день.
| Рейтинг или условия испытаний | О чем они говорят | Что они не доказывают |
|---|---|---|
| Температура и время отверждения | Условия, необходимые для формирования готового покрытия в процессе производства | То, что отвержденное покрытие может работать при этой температуре. |
| Рейтинг непрерывного обслуживания | Устойчивое воздействие, подтвержденное документацией на продукт с заявленным свойством. | Охватывается каждый цвет, подложка или эксплуатационные свойства. |
| Временное тепловое воздействие | Производительность после определенного воздействия, например, 24 часов при определенной температуре. | Покрытие может выдерживать такую температуру бесконечно долго. |
| Короткое пиковое воздействие | Работоспособность во время или после кратковременного воздействия высокой температуры в указанных условиях | Что один и тот же пик может повторяться ежедневно без ущерба |
| Термическое циклическое испытание | Характеристики после многократного нагрева и охлаждения в рамках определенного профиля испытаний | Различные скорости изменения скорости, время выдержки или количество циклов дадут один и тот же результат. |
Температура металла детали — это температура самого металла, а не воздуха в печи. Если в технических характеристиках указано 10 минут при температуре 180°C (356°F) при температуре объекта, соответствующая выдержка начинается, когда контролируемая область детали достигает 180°C, а не тогда, когда стойка входит в печь.
Это различие имеет значение при смешанных нагрузках. Тонкая крышка и толстый монтажный кронштейн могут проходить через одну и ту же печь, но находиться при заданной температуре разное количество времени. Профилируйте репрезентативные детали, а не утверждайте график отверждения только на дисплее печи.
Полезным примером является полиэстер для наружных работ: в его паспорте указана возможность отверждения в течение 10 минут при 180°C, но описана непрерывная стабильность цвета только до 120°C. Короткий производственный процесс и годы службы предъявляют разные требования к покрытию.
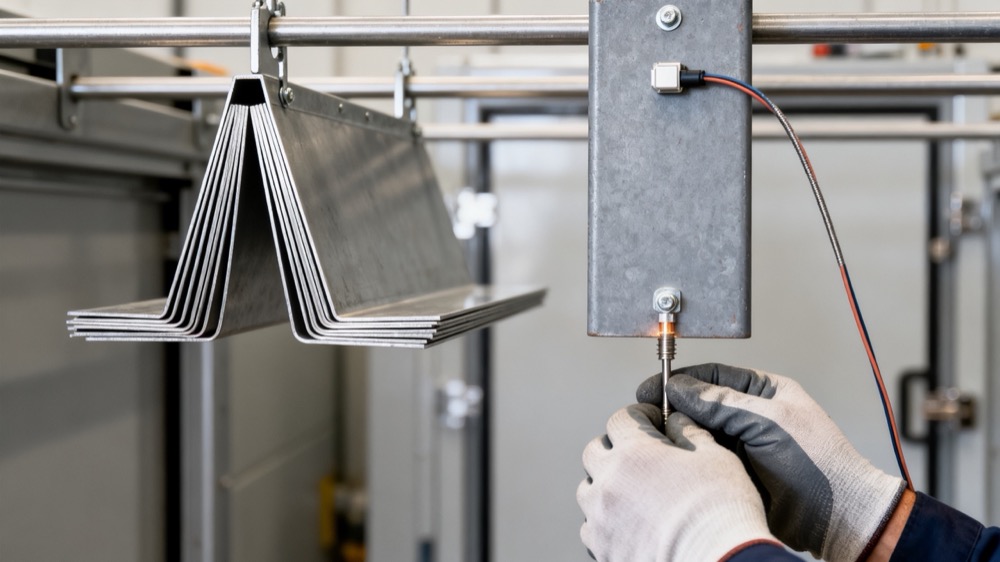
Начните с сорта, а не только с семейства смол. Устойчивый к атмосферным воздействиям полиэстер может быть хорошим кандидатом для строительных профилей, дверей, окон и наружных корпусов. Однако его устойчивость к атмосферным воздействиям на открытом воздухе не определяет предел нагрева в приборе или рядом с обогревателем.
Аналогичным образом, эпоксидную смолу или гибрид эпоксидно-полиэфирной смолы не следует выбирать для эксплуатации в горячих условиях только потому, что в ее технических характеристиках указана хорошая адгезия или химическая стойкость. Спросите, были ли эти свойства измерены после воздействия тепла. Результат свежезатвердевшей панели является полезным базовым показателем, но он не является показателем того, как будет вести себя покрытие после повторного нагрева.
Высокотемпературные составы, в том числе порошки на основе силикона, являются кандидатами для компонентов печей, дымоходов, глушителей и деталей промышленных обогревателей подходящего назначения. Опубликованные данные показывают, почему температура без критерия продолжительности или эффективности может вводить в заблуждение:
| Опубликованный пример продукта | Заявленное воздействие | Как его интерпретировать |
|---|---|---|
| Интерпон HT 350 | 200°С (392°F) в течение 24 часов; 250°C (482°F) в течение одного часа | Производитель сообщает о характеристиках адгезии и внешнего вида в указанных условиях испытаний. |
| Интерпон HT 450 | 300°С (572°F) в течение 24 часов; 450°C (842°F) в течение одного часа | Производитель сообщает об отсутствии растрескивания или отслоения при заявленных воздействиях. |
| Интерпон HT 550 | 400°С (752°F) в течение 24 часов; 600°C (1112°F) в течение одного часа | Пленка может оставаться прикрепленной, не растрескиваясь, но цвет и блеск могут измениться. |
Это примеры другого производителя, а не Yinda Technology или взаимозаменяемые спецификации. Рейтинги продуктов Используйте текущий технический паспорт или TDS для точного кода продукта, который вы собираетесь купить. Проверьте подложку, подготовку поверхности, толщину пленки и график отверждения согласно опубликованным результатам.
Если деталь подвергается воздействию прямого пламени или превышает документированные пределы проверяемых порошковых систем, переоцените технологию покрытия, а не ищите более высокое число в брошюре. Керамическое или другое специальное покрытие может заслуживать оценки, но его рейтинг не переносится на обычное порошковое покрытие. Тот же принцип применим и к покрытиям из фторполимеров: оценивайте точную систему покрытия, а не полагайтесь на температуру, связанную с названием полимера.
Используйте температуру поверхности с покрытием, а не температуру близлежащего воздуха, выхлопных газов или нагревательного элемента. Например, в корпусе устройства зона рядом с вентиляционным отверстием может нагреваться сильнее, чем центр видимой панели. Лицо, расположенное ближе всего к источнику тепла, на защитном ограждении машины может отличаться от лица, которое видит оператор.
Записывайте температуры в типичных местах во время прогрева, устойчивой работы и остановки. Обратите внимание на самую горячую точку, как долго она остается горячей и как часто событие повторяется. Если рабочий профиль меняется в зависимости от нагрузки, задокументируйте максимальную соответствующую нагрузку, а также нормальную работу.
Покупатель, который запрашивает «порошок, устойчивый к 250°C», может получить несколько вероятных вариантов, поскольку поставщик еще не знает, что означает успех. Замените это сокращение измеримыми требованиями:
- Установите допустимые изменения цвета и блеска для видимых поверхностей.
- Укажите допустимую адгезию после воздействия тепла, а не непосредственно перед ним.
- Укажите, являются ли неприемлемыми образование вздутий, растрескивание, шелушение или коррозия, и где вы будете их проверять.
- Определите любые дополнительные условия, такие как влажность, воздействие внешних факторов, масла или чистящие средства, которые должна выдерживать деталь с покрытием.
Решите, какие свойства являются существенными, а какие изменения приемлемы. Это различие может предотвратить отказ от функциональной отделки скрытой части или одобрение отделки, которая выглядит неприемлемой на видимой части.
Отправьте поставщику подложку и сплав, информацию о подготовке поверхности, любую грунтовку или грунтовку, целевую толщину пленки и доступные условия отверждения. Верхнее покрытие — это только одна часть системы. Тепловое испытание алюминизированной стали не позволяет автоматически квалифицировать тот же порошок на вашем алюминиевом профиле или на стали, приготовленной другим способом.
Включите рисунки или фотографии, показывающие кромки, сварные швы, выемки и замаскированные области. Используйте плоские образцы для сравнения кандидатов, а затем проверьте предпочтительную систему на типичных для производства деталях. Плоская панель полезна для последовательного измерения цвета и блеска; фактическая часть показывает, что происходит по краям и в других местах, которые панель не может отобразить.
Рассмотрим гипотетическую панель прибора, которая обычно работает при температуре 110°C (230°F), достигает 170°C (338°F) возле вентиляционного отверстия в течение 15 минут за цикл и должна сохранять белую отделку. Это пример спецификации, а не результат теста Yinda Technology.
Полиэфирный порошок с документально подтвержденной непрерывной стабильностью цвета при 120°C может быть кандидатом на использование в более прохладной зоне. Сам по себе этот рейтинг не характеризует горячую точку. И наоборот, специальный порошок, который остается при температуре значительно выше 170°C, все равно может оказаться непригодным, если он желтеет за пределами терпимости покупателя или недоступен в требуемом белом цвете.
Попросите образцы точного цвета и отделки. Нанесите на предполагаемую основу пленку предполагаемой толщины, затем запустите согласованный цикл на представительных частях. Сравните вентиляционную поверхность с более прохладной поверхностью на предмет цвета и блеска и проверьте адгезию после езды на велосипеде. Если ни один кандидат не отвечает обоим требованиям, оцените дизайн, а также покрытие: возможно, стоит изучить изменение расположения вентиляционных отверстий, добавление теплового экрана или отделение горячего компонента от видимой панели.
Полезный вопрос здесь не «Какой порошок имеет самый высокий рейтинг?», а «Какое покрытие удерживает видимую панель в допустимых пределах после ожидаемого рабочего цикла?»
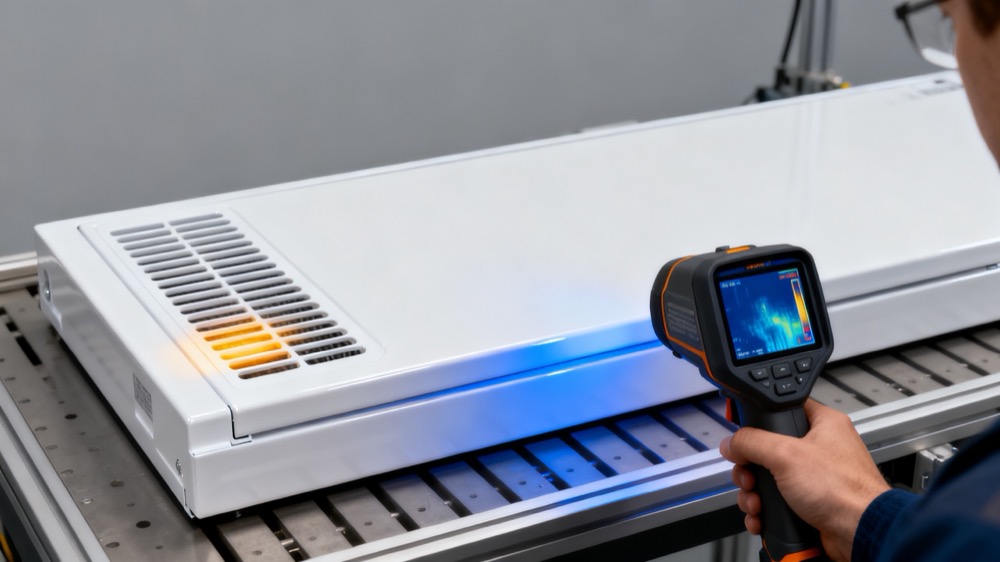
Испытание должно ответить на два вопроса: нанесла ли линия и отверждала ли покрытие, как указано, и выдержала ли готовая деталь эксплуатационные испытания? Держите эти проверки отдельно, чтобы вы могли исследовать сбой, не догадываясь, где он начался.
1. Задокументируйте базовый уровень. Запишите код порошка, партию, подложку, подготовку поверхности, толщину пленки и первоначальный внешний вид.
2. Проверьте вулканизацию на типичных деталях. Используйте профиль температуры детали, чтобы убедиться, что соответствующие местоположения соответствуют временному и температурному окну поставщика.
3. Воспроизведите профиль службы. Согласуйте постоянную температуру, пиковую температуру, продолжительность пика, условия охлаждения и количество циклов.
4. Осмотр после воздействия. Сравните нагретые детали с незащищенным элементом управления. Используйте постоянное освещение для визуальных проверок и согласованные методы для любых измеряемых свойств.
5. Запишите утвержденную конфигурацию. Считайте изменение цвета, подложки, предварительной обработки, толщины пленки или настроек линии поводом для проверки того, применима ли квалификация по-прежнему.
Дайте теплу и коррозии свои собственные критерии приемлемости, если оба имеют значение. Деталь может выглядеть исправной после испытания на сухое тепло без демонстрации того, как покрытие будет вести себя, когда за нагреванием следует конденсация, воздействие открытого воздуха или очистка.
Отправлять Yinda Technology — ваш чертеж детали или фотографии, подложка, нормальная и пиковая температура поверхности, продолжительность и частота пика, а также требуемый цвет, блеск, адгезия и коррозионные характеристики. Если ваш проект включает в себя архитектурные профили, компоненты электромобилей, медицинское оборудование, оборудование или бытовые приборы, сообщите нам, какие поверхности видны, а какие расположены ближе всего к источнику тепла. Это дает нашей команде основу для проверки потенциальных порошков, выявления недостающих данных испытаний и предложения оценки образца, прежде чем вы приступите к производству.
Некоторые специальные классы могут. Не предполагайте, что стандартный порошок может работать при температуре 400°F, потому что во время отверждения он был обожжен при этой температуре или около нее. Запросите документацию, охватывающую эксплуатацию при температуре 400°F, с учетом продолжительности воздействия и требуемых характеристик.
Некоторые высокотемпературные марки являются кандидатами при температуре 500°F. Спросите, охватывают ли опубликованные данные устойчивую работу, тест по времени или короткий пик. Если деталь видна, также спросите, что случилось с цветом и блеском после экспонирования.
Специальный порошок может подойти для определенных деталей выхлопной системы или компонентов барбекю, если подложка, температурный профиль и воздействие соответствуют документации на продукт. Не делайте вывод о разрешении прямого контакта с пламенем или пищевыми продуктами на основании номинальной температуры. Оцените эти требования отдельно.
Внешний вид и адгезия – это разные свойства. Сравните пораженную часть с неэкспонированным контролем и, если таковой имеется, сохраненным образцом из исходного производственного цикла. Просмотрите исходную запись об отверждении и историю рабочей температуры, чтобы увидеть, появилось ли изменение во время обработки или во время использования.
Не обязательно. Состав с низкой степенью отверждения достигает заданного отверждения при производстве при более низкой температуре. Это не определяет его рабочую температуру. Отдельно запросите окно лечения и данные о воздействии услуги.
Возможно, но проверьте оба. Узнайте, какую подложку протестировал поставщик и подходят ли для ваших деталей такая же подготовка поверхности, толщина пленки и способ отверждения. Квалифицируйте каждый носитель, если оба являются частью производственной спецификации.
1. Технология и производство прецизионных покрытий. *Какую температуру выдерживает порошковое покрытие?* [Читать оригинал статьи ]. Общие сведения о термостойкости порошковых покрытий и их промышленном применении. [технология прецизионного покрытия ]
2. АкзоНобель Интерпон. *Диапазон Интерпона HT.* [Посмотреть ассортимент продукции ]. Руководство производителя по специальным термостойким порошкам и их предполагаемому применению. [интерпон ]
3. АкзоНобель Интерпон. *Interpon TC: Техническое описание продукта.* [Посмотреть техническое описание (PDF) ]. Источник для примера полиэстера для наружных работ, включая непрерывную стабильность цвета до 120°C (248°F) и отдельный график отверждения в течение 10 минут при 180°C (356°F). [укажитеinterpon.com ]
4. Порошковые покрытия AkzoNobel. *Interpon HT 450 Burner Black (WN209QF): Технический паспорт продукта.* [Посмотреть техническое описание (PDF) ]. Документация по конкретной марке, содержащая информацию о подложке, толщине пленки, условиях отверждения и характеристиках теплового воздействия. [порошковые покрытия.бренд.akzonobel ]
5. Покрытия ТИГР. *TIGER Drylac Series 39: Технический паспорт продукта для внутренних и наружных работ.* [Посмотреть техническое описание (PDF) ]. Дополнительная ссылка производителя на графики отверждения, выраженные в терминах температуры детали и времени выдержки. [тигровые шкуры ]


