Language


Просмотры: 269 Автор: Yinda Powder Coating Время публикации: 18 сентября 2026 г. Происхождение: Сайт


Меню контента
● Что такое порошковая краска?
● Почему порошковое покрытие используется во всех отраслях промышленности
>> Ключевые преимущества порошковой краски
>> Порошковая краска против жидкой краски
● Выберите правильный химический состав порошкового покрытия
● Начните со среды обслуживания
>> Для архитектурных алюминиевых профилей, дверей и окон
>> Для компонентов транспортных средств на новой энергии
>> Для медицинского оборудования и электроприборов
● Предварительная обработка определяет срок службы покрытия
>> Надежный рабочий процесс предварительной обработки
● Толщина пленки и отверждение не являются дополнительными деталями
● Распространенные дефекты порошкового покрытия и способы их предотвращения
>> Проблемы с краевым покрытием
● Практический контрольный список спецификаций для покупателей
● Работайте с Yinda Technology над вашим проектом порошкового покрытия
>> Порошковая краска лучше жидкой?
>> Как долго сохраняется порошковая покраска на открытом воздухе?
>> Можно ли наносить порошковую покраску на алюминий?
>> Содержит ли порошковое покрытие летучие органические соединения?
>> Какая порошковая покраска лучше всего подходит для наружных работ?
>> Почему порошковое покрытие отслаивается или отслаивается?
>> Может ли порошковое покрытие противостоять высоким температурам?
● Ссылки
Порошковая краска — это технология сухой отделки, предназначенная для защиты металлических изделий, обеспечивая при этом постоянный цвет, текстуру и долговечность поверхности. Для производителей архитектурных профилей, дверей и окон, транспортных средств на новых источниках энергии, медицинского оборудования, аппаратных средств и электроприборов правильная система порошкового покрытия — это не просто цветовое решение — это решение о защите от коррозии, сохранении внешнего вида, эффективности производства, соблюдении требований и общей стоимости жизненного цикла.
В Yinda Technology , мы разрабатываем, производим и поставляем порошковые покрытия и экологически безопасные материалы для клиентов в Китае, Индонезии, Саудовской Аравии и на международных рынках. Исходя из нашего опыта работы с промышленными производителями, наилучший результат покрытия достигается при согласовании порошковой химической , предварительной обработки основы , параметров нанесения и среды конечного использования как единой целостной системы.
В этом руководстве объясняется, что такое порошковая краска, как она действует, где она лучше всего подходит, как сравнить ее с жидкой краской и как специалисты по закупкам могут с большей уверенностью подобрать решение.
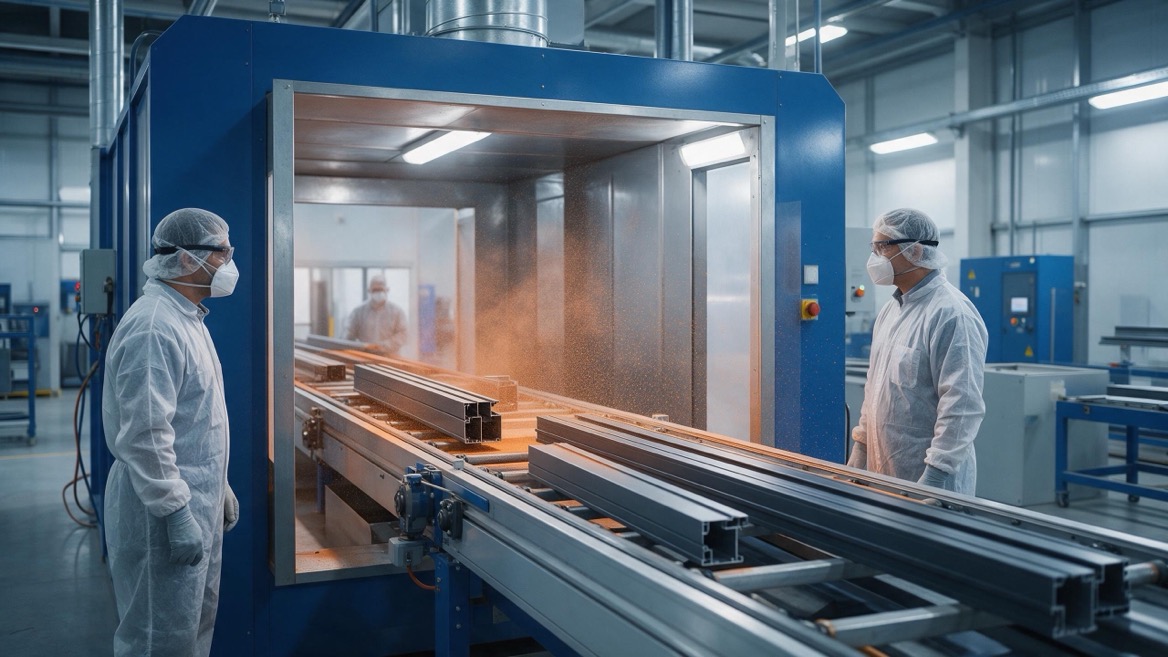
Порошковая краска представляет собой сухой, тонко измельченный материал покрытия, который электростатическим способом распыляется на правильно подготовленную и заземленную заготовку. Затем деталь с покрытием попадает в печь, где под воздействием тепла порошок плавится, растекается и химически сшивается в сплошную защитную пленку.
В отличие от обычной жидкой краски, порошковое покрытие обычно не требует такого же объема органических растворителей для переноса смолы и пигмента на подложку. Это делает его предпочтительным вариантом отделки для многих промышленных производственных линий, которым необходимы долговечные покрытия со значительно сниженными выбросами растворителей. Агентство по охране окружающей среды США отмечает, что порошковые покрытия почти не содержат летучих органических соединений и могут значительно снизить выбросы при нанесении на металлические изделия.
Типичная система порошкового покрытия включает в себя:
- Смола , определяющая семейство покрытий и основной профиль производительности.
- Пигменты , которые создают цвет, непрозрачность, металлические эффекты и визуальную консистенцию.
- Отвердители , образующие сшитую пленку при выпекании.
- Функциональные добавки , которые могут улучшить текучесть, выравнивание, устойчивость к царапинам, дегазацию, текстуру или устойчивость к атмосферным воздействиям.
- Наполнители , которые могут помочь контролировать механические свойства, внешний вид и стоимость рецептуры.
Готовое покрытие может быть гладким, текстурированным, матовым, сатиновым, глянцевым, металлизированным, кованым, с морщинистым эффектом, песочным или окрашенным в индивидуальный цвет. Однако внешний вид никогда не следует выбирать изолированно. Покрытие, которое отлично смотрится на цветной панели, может преждевременно выйти из строя, если тип смолы или система предварительной обработки не соответствуют реальным условиям эксплуатации.
Порошковое покрытие широко используется, поскольку оно сочетает в себе декоративную отделку и практическую защиту. Когда система правильно спроектирована и применена, она может помочь уменьшить видимые повреждения, противостоять коррозии, сохранить цвет и упростить обслуживание на протяжении всего срока службы продукта.
Формирование прочной пленки. Во время отверждения термореактивные порошковые покрытия образуют сшитую пленку, которая обеспечивает прочную адгезию, ударопрочность и стойкость к истиранию. Это важно для продуктов, которые часто транспортируются, собираются, обрабатываются или подвергаются ежедневному ношению.
Отделка с низким содержанием растворителя. Порошковое покрытие представляет собой альтернативу многим процессам нанесения покрытий на основе растворителей с низким или почти нулевым содержанием летучих органических соединений. Агентство по охране окружающей среды описывает порошковые покрытия как практически не выделяющие летучих органических соединений и не требующие органических растворителей в материале покрытия.
Высокий потенциал использования материала. На подходящих автоматизированных линиях излишки распыления можно собирать и использовать повторно при соблюдении требований по контролю цвета и управлению качеством. Это может снизить потери материала по сравнению с процессами, в которых избыточное распыление не подлежит восстановлению.
Однородный внешний вид сложных металлических деталей. Электростатическое притяжение помогает частицам порошка прилипать к заземленным компонентам. Благодаря соответствующим настройкам пистолета, заземлению деталей, управлению размещением и отверждением производители могут добиться более стабильного формирования пленки при больших партиях.
Широкая гибкость дизайна. Порошковые покрытия могут быть изготовлены в стандартных и индивидуальных оттенках, включая цвета, соответствующие RAL, фирменные цвета, тонкие текстуры, металлические эффекты и поверхности с низким блеском.
Стоимость долгосрочного обслуживания. Хотя линия порошкового покрытия может потребовать первоначальных инвестиций в оборудование для предварительной обработки, распыления, системы восстановления и печи для отверждения, долговечная система покрытия может сократить затраты на перекраску, подкраску, брак и затраты на техническое обслуживание на месте.
| коэффициент жидкой краски | Порошковая краска, | обычная жидкая краска |
|---|---|---|
| Форма | Сухой порошок | Жидкое покрытие, содержащее смолу, пигмент и часто растворитель или воду. |
| Приложение | Электростатическое напыление с последующим термическим отверждением. | Распыление, погружение, кисть, валик или другие методы нанесения влажной пленки. |
| профиль ЛОС | Обычно очень низкая, поскольку покрытие практически не содержит растворителей. | Варьируется в широких пределах; системы на основе растворителей могут производить значительные выбросы ЛОС |
| Создание фильма | Часто достигается необходимая толщина пленки за одно применение. | Может потребоваться несколько слоев для достижения покрытия и внешнего вида. |
| Обработка избыточного распыления | Может быть восстановлен в контролируемых одноцветных операциях. | Часто труднее восстановить для повторного использования. |
| Требование к теплу | Обычно требуется отверждение в печи | Возможна сушка на воздухе, принудительная сушка или отверждение в духовке в зависимости от химического состава. |
| Лучше всего подходит | Металлические детали большого объема и термостойкие подложки | Термочувствительные детали, ремонт в полевых условиях, очень большие конструкции или специальные покрытия. |
Порошковое покрытие не является автоматически лучшим решением для каждой детали. Крупногабаритные конструкции, термочувствительные узлы, изделия, которые не помещаются в печь, а также изделия, требующие ремонта на месте, по-прежнему могут отдавать предпочтение системе жидкого покрытия. Правильный выбор зависит от геометрии детали, метода производства, ожидаемого ремонта, целевых характеристик покрытия и условий эксплуатации.
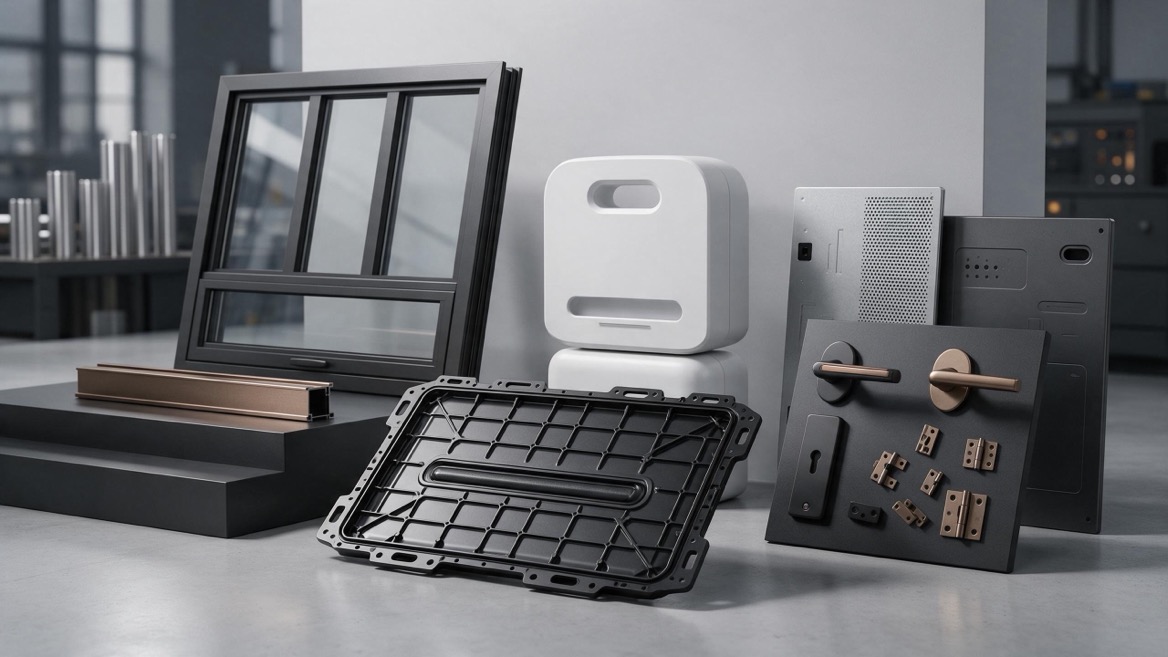
Самый важный технический вопрос не «Какой цвет нам нужен?», а «Какое покрытие должно выдержать?»
Различные системы смол предназначены для разных сред. Выбор неправильного химического состава может привести к мелению, выцветанию цвета, снижению блеска, коррозии, плохой химической стойкости или растрескиванию после формования.
| Тип порошкового покрытия | Типичные сильные стороны | Общие области применения | Основные соображения |
|---|---|---|---|
| Эпоксидное порошковое покрытие | Сильная адгезия и химическая стойкость | Внутреннее оборудование, электрические шкафы, трубопроводы, лабораторная мебель. | Может мелиться или терять внешний вид при длительном воздействии ультрафиолета на открытом воздухе. |
| Эпоксидно-полиэфирный гибрид | Сбалансированный внешний вид, стоимость и внутренняя долговечность. | Офисная мебель, бытовая техника, стеллажи, светильники. | Лучше подходит для использования в закрытых или защищенных помещениях. |
| Полиэфирное порошковое покрытие | Хорошая внешняя долговечность и широкая цветовая гамма. | Алюминиевые профили, двери, окна, ограждения, уличная мебель | Выберите класс производительности в зависимости от воздействия ультрафиолета и климата. |
| Суперпрочный полиэстер | Улучшенное сохранение блеска и цвета на открытом воздухе. | Архитектурные металлоконструкции, товары для активного отдыха премиум-класса, компоненты для электромобилей. | Часто предпочтительнее, когда сохранение внешнего вида имеет решающее значение. |
| Полиуретановое порошковое покрытие | Высокое качество отделки, химическая стойкость и внешние характеристики. | Автомобильные детали, высококачественные промышленные компоненты, избранное наружное применение. | Требует тщательного контроля процесса и соответствующего безопасного обращения. |
| Фторполимерное порошковое покрытие | Высокая атмосферостойкость и сохранение цвета. | Знаменитая архитектура, требовательные фасады, сильное воздействие солнечных лучей | Обычно выбирается из-за премиальных характеристик и более длительного срока службы. |
| Высокотемпературное порошковое покрытие | Термостойкость для указанных рабочих температур | Грили, выбранные компоненты вытяжки, печи, промышленное оборудование | Проверка температурных циклов, температуры подложки и фактического воздействия тепла. |
Для внешнего архитектурного алюминия обычно рассматривают полиэстер и сверхпрочный полиэстер, поскольку они обеспечивают хорошую устойчивость к атмосферным воздействиям и декоративную гибкость. Для сложных архитектурных работ группам закупок следует запросить доказательства соответствия применимым спецификациям проекта, а не полагаться только на общие утверждения, такие как «класс наружной отделки».
Спецификации QUALICOAT устанавливают минимальные требования к материалам покрытия, производственному оборудованию и готовой продукции, используемой в архитектуре. В зависимости от рынка и проекта дополнительные требования могут касаться атмосферных воздействий, толщины пленки, адгезии, ударов, влажности, солевого тумана, химической стойкости и сохранения цвета.
Покрытие следует выбирать в соответствии с условиями, в которых будет находиться готовое изделие после установки, а не только с условиями внутри завода.
Архитектурные изделия могут подвергаться воздействию солнечного света, дождя, влажности, переносимых по воздуху загрязнений, чистящих химикатов и воздействия прибрежной соли. Для проекта во внутреннем жилом районе может потребоваться другая система покрытия, чем для фасада, установленного у моря или в жарком регионе с высоким уровнем ультрафиолетового излучения.
Прежде чем выбирать архитектурную порошковую краску, подтвердите:
- Расположение проекта и удаленность от побережья
- Годовое воздействие ультрафиолета и диапазон температур
- Ожидаемая влажность и количество осадков
- Промышленное загрязнение или химическое воздействие.
- Алюминиевый сплав и конструкция профиля
- Процесс предварительной обработки, включая качество конверсионного покрытия
- Требуемый уровень блеска, металлический эффект и допуск цвета от партии к партии.
- Применимые архитектурные характеристики.
Для фасадов с высокой видимостью и оконных систем премиум-класса стабильность цвета следует рассматривать как долгосрочное требование к эксплуатационным характеристикам. Темные цвета, ярко-красные, насыщенные желтые и некоторые металлические эффекты могут потребовать более тщательной разработки и проверки, поскольку выбор пигментов сильно влияет на устойчивость к атмосферным воздействиям.
К деталям транспортных средств на новой энергии могут предъявляться высокие требования к механической прочности, коррозионной стойкости, внешнему виду, электрической изоляции и совместимости со сложными производственными процессами.
Типичные компоненты с покрытием включают в себя:
- Компоненты аккумуляторного отсека
- Металлические кронштейны и системы крепления.
- Детали, связанные с шасси
- Колеса и детали отделки
- Корпуса зарядного оборудования
- Электрические шкафы и защитные кожухи
Спецификация покрытия должна учитывать вибрацию, воздействие сколов, влажность, соль, чистящие жидкости и циклическое изменение температуры. Также важно проверить, будет ли деталь подвергаться формовке, сварке, сборке или воздействию клея после нанесения покрытия. Покрытие с превосходной твердостью, но недостаточной гибкостью может треснуть во время последующей обработки.
Покрытия для медицинского оборудования и приборов часто требуют контролируемого сочетания внешнего вида, очищаемости, химической стойкости и надежного покрытия краев и сложных форм.
Для этих секторов задайте практические вопросы:
1. Будет ли поверхность часто очищаться дезинфицирующими или моющими средствами?
2. Требуется ли матовая или антибликовая поверхность?
3. Важны ли постоянство цвета и превосходный внешний вид для восприятия бренда?
4. Будет ли покрытие контактировать с теплом, влагой или электрическими компонентами?
5. Актуальны ли для предприятия требования к производству продукции со слабым запахом и низким уровнем выбросов?
Текстурированная отделка может помочь скрыть незначительные дефекты основы и следы от обработки, но она также может повлиять на возможность очистки. Гладкую поверхность легче протирать, а матовую поверхность уменьшает блики и отпечатки пальцев. Лучший вариант зависит от фактической операционной среды пользователя.
Во многих неудачах с нанесением покрытия виноват порошок, тогда как реальная проблема возникла еще до распыления порошка.
Масло, смазка, оксидные слои, остатки сварки, ржавчина, пыль, влага, растворимые соли и плохие конверсионные покрытия могут снизить адгезию и ускорить коррозию. Порошковое покрытие премиум-класса не может полностью компенсировать непоследовательный процесс очистки и предварительной обработки.
В международных руководствах по защите от коррозии признается, что для стальных конструкций характеристики покрытия зависят от подготовки поверхности, технологии нанесения покрытия, толщины пленки и количества слоев покрытия, используемых для соответствия определенной категории коррозионной активности.
1. Осмотрите субстрат. Определите тип металла, поверхностные дефекты, сварочные брызги, ржавчину, масло и загрязнения до начала производства.
2. Удалите масла и загрязнения. Используйте контролируемый процесс очистки, соответствующий подложке и производственным остаткам.
3. Тщательно промойте. Плохое промывание может оставить химические остатки, которые влияют на адгезию или коррозионную стойкость.
4. Примените правильную конверсионную обработку. Сборки из стали, оцинкованной стали, алюминия и смешанных металлов могут потребовать разных подходов к предварительной обработке.
5. Полностью высушите. Остаточная влага может стать причиной дефектов покрытия, образования микропор или плохой адгезии.
6. Контролируйте время перед нанесением покрытия. Не оставляйте подготовленные детали слишком долго в загрязненных или влажных условиях.
7. Проверьте процесс. Контролируйте концентрацию в ванне, pH, проводимость, температуру, вес покрытия, где это необходимо, и качество промывочной воды.
Для производителя контроль предварительной обработки — это не просто задача отдела качества. Это влияет на расход порошка, процент брака, коррозионную стойкость, претензии клиентов и репутацию бренда.
Даже подходящий состав порошка может оказаться неэффективным, если толщина пленки или отверждение непостоянны.
Слишком тонкая пленка покрытия может обеспечить недостаточное покрытие, плохую защиту кромок и снижение коррозионной стойкости. Слишком толстая пленка может привести к провисанию, ухудшению внешнего вида, задержке воздуха, снижению ударных характеристик или затруднениям при отверждении. Правильная цель зависит от типа порошка, подложки, геометрии, состояния поверхности и спецификации проекта.
Затвердевание также должно проверяться по температуре металла детали , а не только по температуре воздуха в духовке. Толстая стальная деталь, тонкий алюминиевый профиль и плотно нагруженная стойка не нагреваются с одинаковой скоростью.
Практический подход к контролю производства включает в себя:
- Измерение толщины сухой пленки в типичных местах
- Использование регистраторов данных печи для подтверждения реального профиля отверждения детали.
- Проверка адгезии штриховки после отверждения.
- Контроль блеска, цвета и внешнего вида на соответствие утвержденным стандартам.
- Испытание ударопрочности, где это необходимо.
- Проведение испытаний на коррозию и влажность в соответствии с согласованной спецификацией.
- Сохранение производственных панелей для отслеживания и сравнения с клиентами.
Программы отраслевых показателей могут оценивать продукцию с покрытием с помощью таких испытаний, как адгезия, удар, истирание, химическая стойкость, коррозионное воздействие, стойкость к влажности и длительное атмосферное воздействие. Вот почему поставщик должен иметь возможность обсудить методы испытаний, подготовку образцов, толщину пленки, график отверждения и критерии приемки, а не только предоставить цветовую карту.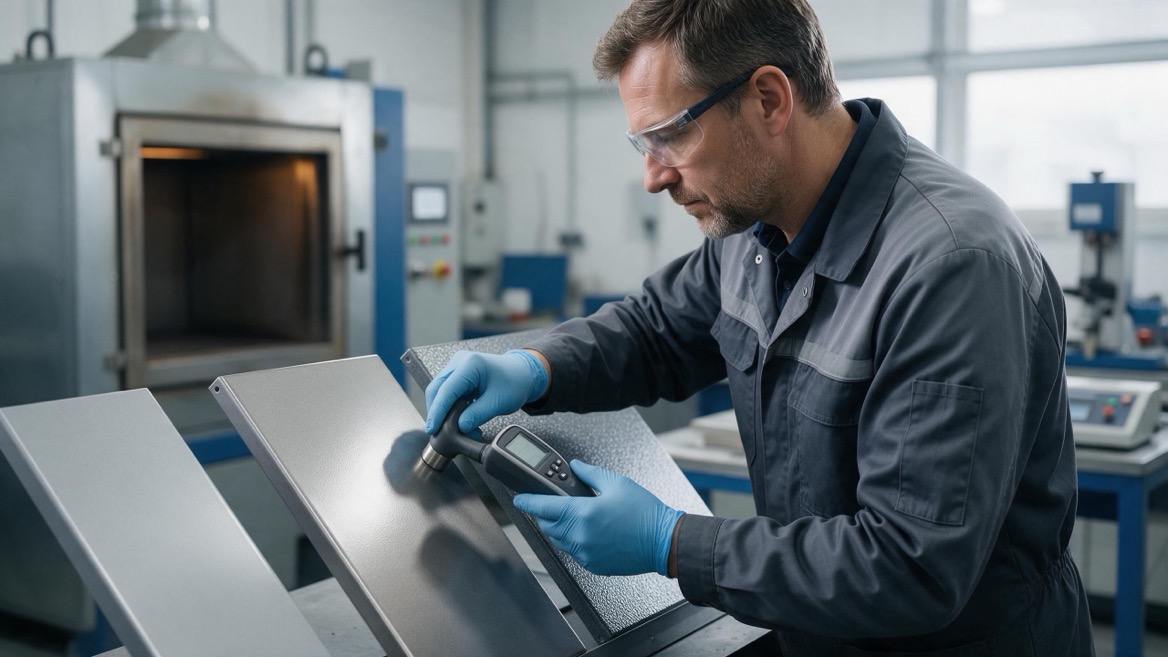
Апельсиновая корка имеет неровную поверхность, по текстуре напоминающую кожуру цитрусовых. Это может быть результатом плохой текучести порошка, недостаточного нагрева, неправильной толщины пленки, неподходящих параметров распыления или нестабильного состояния подложки.
Профилактика: проверьте профиль отверждения, отрегулируйте структуру пленки, проверьте хранение порошка и оптимизируйте напряжение пистолета, настройки подачи воздуха и расстояние распыления.
Микроотверстия могут появиться, когда захваченные газы выходят из пористых отливок, оцинкованной стали, загрязненных подложек или недостаточно дегазированных материалов во время отверждения.
Профилактика: Улучшите подготовку основы, при необходимости используйте подходящий дегазирующий порошок, оптимизируйте условия предварительного обжига и избегайте чрезмерной толщины пленки.
Плохая адгезия может возникнуть из-за недостаточной очистки, слабой предварительной обработки, неправильного отверждения, загрязнения или неправильного выбора покрытия.
Профилактика: проверяйте этапы предварительной обработки, проводите регулярные испытания на адгезию, предотвращайте загрязнение при обработке и проверяйте график отверждения с использованием фактической температуры металла.
Несоответствие цвета может возникнуть из-за смешивания партий, разной толщины пленки, различных условий отверждения, ориентации металлического пигмента или разных оттенков подложки.
Профилактика: используйте утвержденные производственные стандарты, отслеживайте партии, контролируйте параметры нанесения и оценивайте металлическую отделку при постоянном освещении.
Острые края, естественно, трудно покрыть, поскольку электрическое поле может оторвать порошок от определенных геометрических фигур.
Профилактика: по возможности используйте подходящую конструкцию деталей, оптимизируйте заземление и настройки пистолета, контролируйте угол распыления и рассмотрите составы порошков, предназначенные для покрытия кромок.
Четкий запрос цен дает более точные рекомендации по покрытию и сокращает производство методом проб и ошибок.
При обращении к производителю порошкового покрытия предоставьте следующую информацию:
- Тип подложки: сталь, оцинкованная сталь, алюминий, литой алюминий или другой материал.
- Размеры детали, толщина, геометрия, а также наличие острых или закругленных кромок.
- Отрасль конечного использования и среда установки
- Внутреннее, наружное, прибрежное, промышленное, химическое или высокотемпературное воздействие.
- Требуемый стандарт цвета, диапазон блеска, текстура, металлический эффект или индивидуальный образец
- Требуемая толщина пленки
- Процесс предварительной обработки, используемый в настоящее время или планируемый
- Оборудование для нанесения и конфигурация регенерации порошка.
- Тип печи, целевые условия отверждения и максимальная температура детали.
- Целевые показатели производительности, стандарты испытаний и необходимые сертификаты.
- Ожидаемый годовой объем и размер партии
- Требования к упаковке, хранению, месту экспорта и срокам поставки.
Эта информация позволяет производителю покрытия рекомендовать формулу, основанную на реальных факторах риска. Он также создает документированную основу для утверждения образцов, испытаний линии, контроля качества и подбора цвета в будущем.
Выбор порошковой краски – это системное решение. Лучший продукт — это тот, который стабильно работает с вашими деталями, с вашей линией предварительной обработки, вашим распылительным оборудованием, вашим профилем отверждения и вашей средой конечного пользователя.
Yinda Technology поддерживает промышленных клиентов в разработке, производстве порошковых покрытий, подборе цветов, технических консультациях и решениях по материалам с низким уровнем выбросов. Имея дочерние компании в Китае, Индонезии и Саудовской Аравии, мы можем удовлетворить региональные производственные потребности, помогая клиентам согласовывать характеристики покрытия с требованиями применения.
Если вы разрабатываете алюминиевые профили, двери и окна, компоненты электромобилей, медицинское оборудование, оборудование, электрошкафы или другие металлические изделия, поделитесь с нашей технической командой информацией о подложке, условиях окружающей среды, целевом цвете и требуемом уровне производительности. Мы можем помочь вам оценить подходящую систему порошкового покрытия, прежде чем вы приступите к полномасштабному производству.
Порошковое покрытие может быть лучшим выбором для многих металлических изделий с заводским покрытием, поскольку оно обеспечивает формирование прочной пленки, широкие возможности отделки и метод нанесения с низким содержанием растворителей. Однако жидкая краска может быть более подходящей для крупногабаритных конструкций, ремонта на месте, термочувствительных компонентов или применений, которые нельзя отверждать в печи.
Срок службы на открытом воздухе зависит от химического состава смолы, выбора пигмента, предварительной обработки, толщины покрытия, места установки, технического обслуживания, воздействия ультрафиолета, а также соли или промышленного загрязнения. Для наружных изделий используйте систему покрытия, разработанную для реального климата, и проверяйте ее на соответствие соответствующим требованиям к эксплуатационным характеристикам.
Да. Порошковое покрытие широко используется на алюминиевых профилях, оконных рамах, дверях, компонентах навесных стен, мебели, ограждениях и промышленных деталях. Правильная очистка и конверсионная обработка необходимы для обеспечения надежной адгезии и коррозионной стойкости.
Порошковые покрытия обычно практически не содержат летучих органических соединений, поскольку они наносятся в виде сухих частиц, а не растворяются в обычных органических растворителях. Фактические выбросы могут по-прежнему зависеть от всего производственного процесса, работы печи, чистящих материалов и любых вспомогательных продуктов, используемых на линии.
Полиэфирные, сверхпрочные полиэфирные, полиуретановые и фторполимерные порошковые покрытия могут быть выбраны для наружных работ в зависимости от уровня ультрафиолетового воздействия, суровости климата, ожидаемого сохранения цвета, условий коррозии и спецификаций проекта. Перед выбором рекомендуется провести техническую проверку.
Отслаивание или отслаивание обычно связано с плохой очисткой поверхности, недостаточной предварительной обработкой, загрязнением, недостаточным отверждением, неправильным выбором порошка или нанесением покрытия на неподходящую основу. Исследование всего процесса от предварительной обработки до отверждения более эффективно, чем оценка только порошка.
Специальные высокотемпературные порошковые покрытия могут быть разработаны для деталей, подвергающихся воздействию повышенных температур, включая некоторые грили, печи, промышленное оборудование и автомобильные компоненты. Приемлемый температурный диапазон должен быть подтвержден для конкретной формулы и реальных условий использования, поскольку термоциклирование, продолжительность воздействия и тип носителя влияют на производительность.
- [Kroma Coatings — Порошковые краски: 6 вещей, о которых вам нужно знать ]
- [Агентство по охране окружающей среды США — AP-42, Другие металлические покрытия ] [эпа ]
- [Агентство по охране окружающей среды США — Чистые линии: порошковые покрытия ] [эпа ]
- [ASTM International — ASTM D3451: Стандартное руководство по испытаниям порошков для покрытий и порошковых покрытий ] [АСТМ ]
- [QUALICOAT — Спецификации для архитектурных покрытий ] [кваликоат ]
- [Шервин-Вильямс — Руководство по спецификациям стальных покрытий по стандарту ISO 12944 ] [Industrial.sherwin-Williams ]
- [Gordon Inc. — Порошковые покрытия для применений AAMA 2604 и AAMA 2605 ] [Гордон-Инк ]


