Language


เข้าชม: 269 ผู้แต่ง: Yinda Powder Coating เวลาเผยแพร่: 18-2026-09-18 ที่มา: เว็บไซต์


เมนูเนื้อหา
● เหตุใดจึงมีการใช้การเคลือบสีฝุ่นในอุตสาหกรรมต่างๆ
● เลือกเคมีการเคลือบผงที่เหมาะสม
● เริ่มต้นด้วยสภาพแวดล้อมการบริการ
>> สำหรับโปรไฟล์อะลูมิเนียมทางสถาปัตยกรรม ประตู และหน้าต่าง
>> สำหรับส่วนประกอบรถยนต์พลังงานใหม่
>> สำหรับอุปกรณ์การแพทย์และเครื่องใช้ไฟฟ้า
● การปรับสภาพล่วงหน้าจะกำหนดอายุการเคลือบ
>> ขั้นตอนการเตรียมการที่เชื่อถือได้
● ความหนาของฟิล์มและการบ่มไม่ใช่รายละเอียดเพิ่มเติม
● ข้อบกพร่องทั่วไปในการเคลือบสีฝุ่นและวิธีป้องกัน
>> เปลือกส้ม
● รายการตรวจสอบข้อมูลจำเพาะที่ใช้งานได้จริงสำหรับผู้ซื้อ
● ทำงานร่วมกับเทคโนโลยี Yinda ในโครงการเคลือบผงของคุณ
>> สีเคลือบผงดีกว่าสีเหลวหรือไม่?
>> สีฝุ่นอยู่ภายนอกอาคารได้นานแค่ไหน?
>> สีฝุ่นสามารถเคลือบอลูมิเนียมได้หรือไม่?
>> สีฝุ่นที่ดีที่สุดสำหรับการใช้งานกลางแจ้งคืออะไร?
>> เหตุใดการเคลือบผงจึงลอกหรือเป็นเกล็ด?
>> การเคลือบผงสามารถทนต่ออุณหภูมิสูงได้หรือไม่?
● อ้างอิง
สีเคลือบผง เป็นเทคโนโลยีการตกแต่งแบบแห้งที่ออกแบบมาเพื่อปกป้องผลิตภัณฑ์โลหะในขณะที่ให้สี พื้นผิว และประสิทธิภาพพื้นผิวที่สม่ำเสมอในระยะยาว สำหรับผู้ผลิตโปรไฟล์ทางสถาปัตยกรรม ประตูและหน้าต่าง ยานพาหนะพลังงานใหม่ อุปกรณ์ทางการแพทย์ ฮาร์ดแวร์ และเครื่องใช้ไฟฟ้า ระบบการเคลือบสีฝุ่นที่เหมาะสมไม่ได้เป็นเพียงการตัดสินใจเกี่ยวกับสีเท่านั้น แต่ยังเป็นการตัดสินใจเกี่ยวกับการป้องกันการกัดกร่อน การรักษารูปลักษณ์ ประสิทธิภาพการผลิต การปฏิบัติตามข้อกำหนด และต้นทุนตลอดอายุการใช้งาน
ที่ Yinda Technology เราพัฒนา ผลิต และจัดหาโซลูชันการเคลือบสีฝุ่นและวัสดุที่เป็นมิตรต่อสิ่งแวดล้อมสำหรับลูกค้าทั่วทั้งจีน อินโดนีเซีย ซาอุดีอาระเบีย และตลาดต่างประเทศ จากประสบการณ์ของเราในการทำงานร่วมกับผู้ผลิตในอุตสาหกรรม ผลลัพธ์การเคลือบที่ดีที่สุดมาจากการจับคู่ เคมีแบบผง , การปรับสภาพซับสเตรต , พารามิเตอร์การใช้งาน และ สภาพแวดล้อมการใช้งานปลายทาง ให้เป็นระบบที่สมบูรณ์เพียงระบบเดียว
คู่มือนี้จะอธิบายว่าสีเคลือบผงคืออะไร ทำงานอย่างไร ตำแหน่งที่เหมาะสมที่สุด วิธีเปรียบเทียบกับสีเคลือบของเหลว และวิธีที่ทีมจัดซื้อสามารถระบุโซลูชันด้วยความมั่นใจมากขึ้น
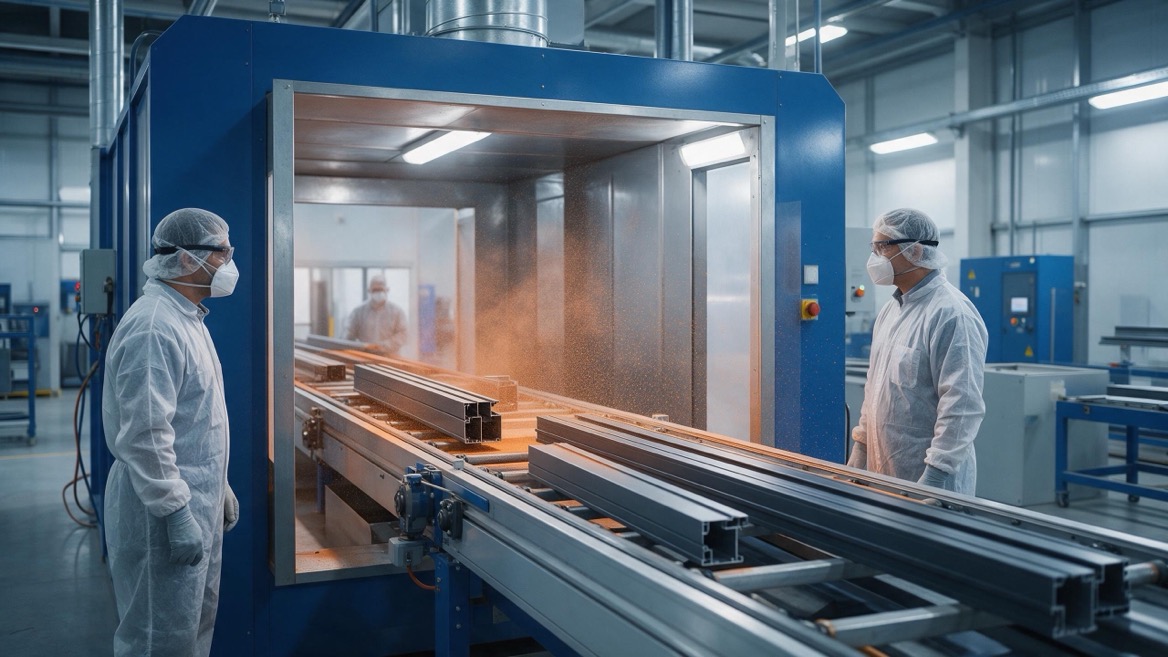
สีเคลือบผงเป็นวัสดุเคลือบพื้นละเอียดแบบแห้งซึ่งถูกพ่นด้วยไฟฟ้าสถิตบนชิ้นงานที่มีการต่อสายดินที่เตรียมไว้อย่างเหมาะสม จากนั้นส่วนที่เคลือบจะเข้าสู่เตาอบ ซึ่งความร้อนทำให้ผงละลาย ไหล และเชื่อมขวางทางเคมีเป็นฟิล์มป้องกันต่อเนื่อง
การเคลือบด้วยสีฝุ่นโดยทั่วไปไม่เหมือนกับสีเหลวทั่วไป โดยทั่วๆ ไปไม่ได้อาศัยตัวทำละลายอินทรีย์ในปริมาณเท่ากันในการส่งเรซินและเม็ดสีไปยังสารตั้งต้น ทำให้เป็นตัวเลือกการตกแต่งขั้นสุดท้ายที่ต้องการสำหรับสายการผลิตทางอุตสาหกรรมจำนวนมากที่ต้องการการเคลือบที่ทนทานพร้อมการลดการปล่อยมลพิษที่เกี่ยวข้องกับตัวทำละลายลงอย่างมาก หน่วยงานคุ้มครองสิ่งแวดล้อมของสหรัฐอเมริกาตั้งข้อสังเกตว่าการเคลือบสีฝุ่นแทบไม่มีสาร VOCs และสามารถลดการปล่อยก๊าซเรือนกระจกได้อย่างมากเมื่อใช้กับผลิตภัณฑ์โลหะ
ระบบเคลือบสีฝุ่นทั่วไปประกอบด้วย:
- เรซิน ซึ่งกำหนดตระกูลการเคลือบและโปรไฟล์ประสิทธิภาพหลัก
- เม็ดสี ซึ่งสร้างสี ความทึบ เอฟเฟกต์ของโลหะ และความสม่ำเสมอในการมองเห็น
- สารบ่ม ซึ่งสร้างฟิล์มเชื่อมขวางระหว่างการอบ
- สารเติมแต่งเชิงฟังก์ชัน ซึ่งสามารถปรับปรุงการไหล การปรับระดับ ความต้านทานการขีดข่วน การไล่แก๊ส พื้นผิว หรือความทนทานต่อสภาพอากาศ
- สารตัวเติม ซึ่งอาจช่วยควบคุมคุณสมบัติทางกล ลักษณะที่ปรากฏ และต้นทุนการผสมสูตร
การเคลือบเสร็จแล้วสามารถเป็นแบบเรียบ มีพื้นผิว เคลือบด้าน ซาติน มันวาว โลหะ ตอก เอฟเฟกต์รอยยับ พื้นผิวทราย หรือสีที่กำหนดเอง อย่างไรก็ตาม ไม่ควรเลือกรูปลักษณ์ภายนอกโดยแยกจากกัน การเคลือบที่ดูดีเยี่ยมบนแผงสีอาจล้มเหลวก่อนเวลาอันควร หากประเภทเรซินหรือระบบปรับสภาพไม่ตรงกับสภาพแวดล้อมการบริการจริง
การเคลือบสีฝุ่นถูกนำมาใช้กันอย่างแพร่หลายเนื่องจากเป็นการผสมผสานการตกแต่งเข้ากับการปกป้องในทางปฏิบัติ เมื่อระบบได้รับการออกแบบและใช้งานอย่างเหมาะสม จะสามารถช่วยลดความเสียหายที่มองเห็นได้ ต้านทานการกัดกร่อน รักษาสี และลดความยุ่งยากในการบำรุงรักษาตลอดอายุการใช้งานของผลิตภัณฑ์
การสร้างฟิล์มที่คงทน ในระหว่างการบ่ม การเคลือบผงเทอร์โมเซตจะสร้างฟิล์มเชื่อมขวางซึ่งสามารถให้การยึดเกาะที่แข็งแกร่ง ทนต่อแรงกระแทก และทนทานต่อการเสียดสี นี่เป็นสิ่งสำคัญสำหรับผลิตภัณฑ์ที่ขนส่ง ประกอบ จัดการบ่อยครั้ง หรือเผชิญกับการสึกหรอในแต่ละวัน
การตกแต่งด้วยตัวทำละลายต่ำ การเคลือบผงเป็นทางเลือกที่มี VOC ต่ำหรือใกล้ศูนย์ VOC แทนกระบวนการเคลือบที่ใช้ตัวทำละลายหลายชนิด EPA อธิบายว่าการเคลือบแบบผงแทบไม่ปล่อยสาร VOC เลย และไม่จำเป็นต้องใช้ตัวทำละลายอินทรีย์ในวัสดุเคลือบ
มีศักยภาพในการใช้วัสดุสูง ในสายการผลิตอัตโนมัติที่เหมาะสม อาจมีการเก็บรวบรวมสเปรย์ส่วนเกินและนำกลับมาใช้ใหม่ได้ โดยขึ้นอยู่กับข้อกำหนดด้านการควบคุมสีและการจัดการคุณภาพ สิ่งนี้สามารถลดการสูญเสียวัสดุได้เมื่อเทียบกับกระบวนการที่ไม่สามารถนำสเปรย์ส่วนเกินกลับมาใช้ใหม่ได้
ลักษณะที่สม่ำเสมอบนชิ้นส่วนโลหะที่ซับซ้อน การดึงดูดด้วยไฟฟ้าสถิตช่วยให้อนุภาคผงเกาะติดกับส่วนประกอบที่ต่อสายดิน ด้วยการตั้งค่าปืนที่เหมาะสม การต่อสายดินชิ้นส่วน การดึง และการควบคุมการบ่ม ผู้ผลิตสามารถสร้างฟิล์มที่มีความสม่ำเสมอมากขึ้นในกระบวนการผลิตจำนวนมาก
ความยืดหยุ่นในการออกแบบที่กว้าง การเคลือบสีฝุ่นสามารถกำหนดสูตรได้ในเฉดสีมาตรฐานและเฉดสีที่กำหนดเอง รวมถึงสีที่เข้ากันกับ RAL สีของแบรนด์ พื้นผิวที่ละเอียด เอฟเฟกต์โลหะ และพื้นผิวมันวาวต่ำ
ค่าบำรุงรักษาระยะยาว แม้ว่าสายการเคลือบสีฝุ่นอาจต้องมีการลงทุนล่วงหน้าในการปรับสภาพ อุปกรณ์สเปรย์ ระบบการนำกลับคืน และเตาอบในการบ่ม แต่ระบบการเคลือบที่ทนทานสามารถลดต้นทุนการทาสีใหม่ งานซ่อมแซมพื้นผิว การคัดแยก และค่าใช้จ่ายในการบำรุงรักษาภาคสนามได้
| ปัจจัย | สีเคลือบผง | สีของเหลวทั่วไป |
|---|---|---|
| รูปร่าง | ผงแห้ง | การเคลือบของเหลวที่ประกอบด้วยเรซิน เม็ดสี และมักเป็นตัวทำละลายหรือน้ำ |
| แอปพลิเคชัน | การฉีดพ่นด้วยไฟฟ้าสถิตตามด้วยการบ่มด้วยความร้อน | สเปรย์ จุ่ม แปรง ม้วน หรือวิธีการติดฟิล์มเปียกอื่นๆ |
| โปรไฟล์ VOC | โดยปกติจะต่ำมากเนื่องจากสารเคลือบส่วนใหญ่ไม่มีตัวทำละลาย | แตกต่างกันมาก ระบบที่ใช้ตัวทำละลายอาจปล่อยสาร VOC ออกมาอย่างมีนัยสำคัญ |
| สร้างภาพยนตร์ | มักจะได้ความหนาของฟิล์มที่เป็นประโยชน์ในการใช้งานเพียงครั้งเดียว | อาจต้องใช้เคลือบหลายชั้นเพื่อให้ได้การปกปิดและรูปลักษณ์ |
| การจัดการโอเวอร์สเปรย์ | อาจคืนสภาพได้ในการควบคุมการทำงานด้วยสีเดียว | มักจะยากต่อการกู้คืนเพื่อนำกลับมาใช้ใหม่ |
| ความต้องการความร้อน | มักจะต้องใช้การบ่มด้วยเตาอบ | สามารถผึ่งลม บังคับแห้ง หรืออบในเตาอบ ขึ้นอยู่กับคุณสมบัติทางเคมี |
| พอดีที่สุด | ชิ้นส่วนโลหะปริมาณสูงและพื้นผิวทนความร้อน | ชิ้นส่วนที่ไวต่อความร้อน การซ่อมแซมภาคสนาม โครงสร้างที่มีขนาดใหญ่มาก หรือการเคลือบแบบพิเศษ |
การเคลือบสีฝุ่นไม่ใช่คำตอบที่ดีที่สุดสำหรับทุกชิ้นส่วนโดยอัตโนมัติ โครงสร้างที่ติดตั้งขนาดใหญ่ ส่วนประกอบที่ไวต่อความร้อน ผลิตภัณฑ์ที่ไม่สามารถใส่ในเตาอบได้ และการใช้งานที่ต้องการการซ่อมแซมภาคสนามอาจยังนิยมระบบเคลือบของเหลว ตัวเลือกที่ถูกต้องขึ้นอยู่กับรูปทรงของชิ้นส่วน วิธีการผลิต ความคาดหวังในการซ่อมแซม เป้าหมายประสิทธิภาพการเคลือบ และสภาพแวดล้อมในการทำงาน
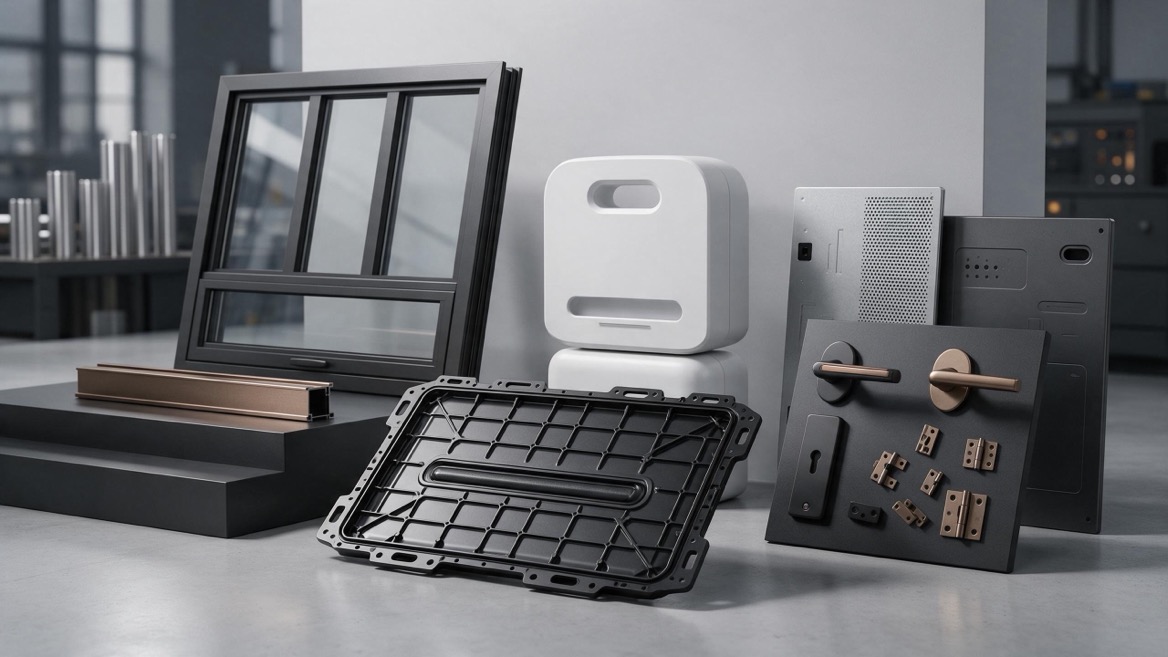
คำถามทางเทคนิคที่สำคัญที่สุดไม่ใช่ 'เราต้องการสีอะไร' แต่คือ 'การเคลือบจะต้องอยู่รอดได้อย่างไร'
ระบบเรซินที่แตกต่างกันได้รับการออกแบบสำหรับสภาพแวดล้อมที่แตกต่างกัน การเลือกสารเคมีที่ไม่ถูกต้องอาจส่งผลให้เกิดคราบชอล์ก สีซีดจาง ความเงาลดลง การกัดกร่อน ทนต่อสารเคมีไม่ดี หรือแตกร้าวหลังจากการขึ้นรูป
| ประเภทการเคลือบสีฝุ่น | จุดแข็ง | ทั่วไป การใช้งานทั่วไป | ข้อควรพิจารณาที่สำคัญ |
|---|---|---|---|
| เคลือบผงอีพ็อกซี่ | การยึดเกาะที่แข็งแกร่งและทนต่อสารเคมี | เครื่องจักรภายในอาคาร ตู้ไฟฟ้า ท่อ เฟอร์นิเจอร์ห้องปฏิบัติการ | สามารถชอล์กหรือเสียรูปลักษณ์ภายใต้การสัมผัสรังสียูวีกลางแจ้งในระยะยาว |
| ไฮบริดอีพ็อกซี่-โพลีเอสเตอร์ | รูปลักษณ์ที่สมดุล ต้นทุน และความทนทานภายใน | เฟอร์นิเจอร์สำนักงาน เครื่องใช้ในครัวเรือน ชั้นวางของ อุปกรณ์ตกแต่งภายในอาคาร | เหมาะกับสภาพแวดล้อมภายในอาคารหรือในที่ที่มีการป้องกันมากกว่า |
| เคลือบผงโพลีเอสเตอร์ | ความทนทานภายนอกที่ดีและช่วงสีที่กว้าง | อลูมิเนียมโปรไฟล์ ประตู หน้าต่าง รั้ว เฟอร์นิเจอร์กลางแจ้ง | เลือกเกรดประสิทธิภาพโดยพิจารณาจากรังสียูวีและสภาพอากาศ |
| โพลีเอสเตอร์ที่ทนทานเป็นพิเศษ | ปรับปรุงความเงางามและการเก็บรักษาสีภายนอกอาคาร | งานโลหะทางสถาปัตยกรรม ผลิตภัณฑ์กลางแจ้งระดับพรีเมียม ส่วนประกอบ EV | มักนิยมใช้ในกรณีที่การรักษารูปลักษณ์เป็นสิ่งสำคัญ |
| เคลือบผงโพลียูรีเทน | คุณภาพการตกแต่งที่แข็งแกร่ง ทนต่อสารเคมี และประสิทธิภาพภายนอก | ชิ้นส่วนยานยนต์ ชิ้นส่วนอุตสาหกรรมระดับไฮเอนด์ การใช้งานภายนอกที่คัดสรร | ต้องมีการควบคุมกระบวนการอย่างระมัดระวังและการจัดการด้านความปลอดภัยที่เหมาะสม |
| เคลือบผงฟลูออโรโพลีเมอร์ | ทนต่อสภาพอากาศและการเก็บรักษาสีได้สูง | สถาปัตยกรรมอันโดดเด่น ส่วนหน้าอาคารที่เรียกร้องสิทธิ การสัมผัสแสงแดดที่รุนแรง | โดยปกติจะเลือกสำหรับข้อกำหนดเฉพาะระดับพรีเมียมและความคาดหวังด้านบริการที่ยาวนานขึ้น |
| เคลือบผงอุณหภูมิสูง | ทนความร้อนตามอุณหภูมิการทำงานที่กำหนด | เตาย่าง คัดสรรส่วนประกอบไอเสีย เตาอบ อุปกรณ์อุตสาหกรรม | ตรวจสอบการหมุนเวียนของอุณหภูมิ อุณหภูมิของพื้นผิว และการสัมผัสความร้อนที่เกิดขึ้นจริง |
สำหรับอะลูมิเนียมสถาปัตยกรรมภายนอก โดยทั่วไปจะพิจารณาโพลีเอสเตอร์และโพลีเอสเตอร์ที่มีความทนทานสูง เนื่องจากมีคุณสมบัติทนต่อสภาพอากาศและความยืดหยุ่นในการตกแต่ง สำหรับงานสถาปัตยกรรมที่มีความต้องการสูง ทีมจัดซื้อควรขอหลักฐานเกี่ยวกับข้อกำหนดเฉพาะของโครงการที่เกี่ยวข้อง แทนที่จะอาศัยเฉพาะคำกล่าวอ้างทั่วไป เช่น 'เกรดภายนอกอาคาร'
ข้อมูลจำเพาะของ QUALICOAT กำหนดข้อกำหนดขั้นต่ำสำหรับวัสดุเคลือบ อุปกรณ์การผลิต และผลิตภัณฑ์สำเร็จรูปที่ใช้ในงานสถาปัตยกรรม ข้อกำหนดเพิ่มเติมอาจเกี่ยวข้องกับสภาพดินฟ้าอากาศ ความหนาของฟิล์ม การยึดเกาะ แรงกระแทก ความชื้น สเปรย์เกลือ ความทนทานต่อสารเคมี และการเก็บรักษาสี ทั้งนี้ขึ้นอยู่กับตลาดและโครงการ
ควรเลือกการเคลือบตามเงื่อนไขที่ผลิตภัณฑ์สำเร็จรูปจะเผชิญหลังการติดตั้ง ไม่ใช่แค่เงื่อนไขภายในโรงงานเท่านั้น
ผลิตภัณฑ์ทางสถาปัตยกรรมอาจเผชิญกับแสงแดด ฝน ความชื้น สารปนเปื้อนในอากาศ สารเคมีทำความสะอาด และการสัมผัสเกลือชายฝั่ง โครงการในพื้นที่ที่อยู่อาศัยภายในประเทศอาจต้องใช้ระบบการเคลือบที่แตกต่างจากส่วนหน้าอาคารที่ติดตั้งใกล้ทะเลหรือในบริเวณที่ร้อนและมีรังสียูวีสูง
ก่อนที่จะระบุสีเคลือบผงสถาปัตยกรรม ให้ยืนยัน:
- ที่ตั้งโครงการและระยะทางจากชายฝั่ง
- ช่วงการสัมผัสรังสียูวีและอุณหภูมิประจำปี
- ความชื้นและปริมาณฝนที่คาดหวัง
- มลพิษทางอุตสาหกรรมหรือการสัมผัสสารเคมี
- อลูมิเนียมอัลลอยด์และการออกแบบโปรไฟล์
- กระบวนการปรับสภาพ รวมถึงคุณภาพการเคลือบการแปลง
- ระดับความมันเงาที่ต้องการ เอฟเฟกต์แบบเมทัลลิก และความทนทานต่อสีแบบกลุ่มต่อชุด
- ข้อกำหนดประสิทธิภาพทางสถาปัตยกรรมที่ใช้งานได้
สำหรับส่วนหน้าอาคารที่มองเห็นได้ชัดเจนและระบบหน้าต่างระดับพรีเมียม ความคงตัวของสีควรถือเป็นข้อกำหนดด้านประสิทธิภาพในระยะยาว สีเข้ม สีแดงสด สีเหลืองเข้ม และเอฟเฟกต์โลหะบางอย่างอาจต้องมีการกำหนดสูตรและการตรวจสอบที่ระมัดระวังมากขึ้น เนื่องจากการเลือกเม็ดสีมีผลกระทบอย่างมากต่อประสิทธิภาพในสภาพอากาศ
ชิ้นส่วนยานยนต์พลังงานใหม่อาจเกี่ยวข้องกับข้อกำหนดที่เรียกร้องในด้านความทนทานเชิงกล ความต้านทานการกัดกร่อน ลักษณะที่ปรากฏ ความเป็นฉนวนไฟฟ้า และความเข้ากันได้กับกระบวนการผลิตที่ซับซ้อน
ส่วนประกอบที่เคลือบโดยทั่วไปได้แก่:
- ส่วนประกอบของตู้แบตเตอรี่
- ขายึดโลหะและระบบติดตั้ง
- ชิ้นส่วนที่เกี่ยวข้องกับแชสซี
- ล้อและส่วนประกอบตกแต่ง
- เรือนอุปกรณ์ชาร์จ
- ตู้ไฟฟ้าและตู้ป้องกัน
ข้อกำหนดการเคลือบควรคำนึงถึงการสั่นสะเทือน การสัมผัสกับเศษหิน ความชื้น เกลือ น้ำยาทำความสะอาด และวงจรความร้อน ยังเป็นสิ่งสำคัญในการตรวจสอบว่าชิ้นส่วนจะขึ้นรูป เชื่อม ประกอบ หรือสัมผัสกับกาวหลังการเคลือบหรือไม่ สารเคลือบที่มีความแข็งดีเยี่ยมแต่มีความยืดหยุ่นไม่เพียงพออาจแตกร้าวระหว่างการประมวลผลขั้นปลายน้ำ
การเคลือบอุปกรณ์ทางการแพทย์และเครื่องมือมักจะต้องมีการควบคุมทั้งรูปลักษณ์ ความสามารถในการทำความสะอาด ความทนทานต่อสารเคมี และการครอบคลุมที่เชื่อถือได้บนขอบและรูปทรงที่ซับซ้อน
สำหรับภาคส่วนเหล่านี้ ให้ถามคำถามเชิงปฏิบัติ:
1. พื้นผิวจะต้องทำความสะอาดบ่อยครั้งด้วยน้ำยาฆ่าเชื้อหรือผงซักฟอกหรือไม่?
2. จำเป็นต้องใช้พื้นผิวที่มีความมันวาวต่ำหรือป้องกันแสงสะท้อนหรือไม่?
3. ความสม่ำเสมอของสีและรูปลักษณ์ระดับพรีเมียมมีความสำคัญต่อการรับรู้ถึงแบรนด์หรือไม่
4. สารเคลือบจะสัมผัสกับความร้อน ความชื้น หรืออุปกรณ์ไฟฟ้าหรือไม่?
5. ข้อกำหนดการผลิตที่มีกลิ่นต่ำและการปล่อยมลพิษต่ำเกี่ยวข้องกับโรงงานหรือไม่
พื้นผิวที่มีพื้นผิวสามารถช่วยปกปิดข้อบกพร่องเล็กๆ น้อยๆ ของวัสดุพิมพ์และเครื่องหมายการจัดการ แต่ก็อาจส่งผลต่อการทำความสะอาดด้วย พื้นผิวด้านเรียบสามารถเช็ดออกได้ง่ายกว่า ในขณะที่พื้นผิวด้านสามารถลดแสงสะท้อนและรอยนิ้วมือได้ ตัวเลือกที่ดีที่สุดขึ้นอยู่กับสภาพแวดล้อมการทำงานจริงของผู้ใช้
ความล้มเหลวในการเคลือบหลายครั้งมักถูกตำหนิที่ผงเมื่อปัญหาที่แท้จริงเริ่มต้นขึ้นก่อนที่จะมีการพ่นผง
น้ำมัน จาระบี ชั้นออกไซด์ คราบเชื่อม สนิม ฝุ่น ความชื้น เกลือที่ละลายน้ำได้ และสารเคลือบที่มีการเปลี่ยนรูปได้ไม่ดีสามารถลดการยึดเกาะและเร่งการกัดกร่อนได้ การเคลือบสีฝุ่นระดับพรีเมี่ยมไม่สามารถชดเชยกระบวนการทำความสะอาดและการปรับสภาพที่ไม่สอดคล้องได้อย่างสมบูรณ์
สำหรับโครงสร้างเหล็ก คำแนะนำในการป้องกันการกัดกร่อนระดับสากลตระหนักว่าประสิทธิภาพการเคลือบนั้นเชื่อมโยงกับการเตรียมพื้นผิว เทคโนโลยีการเคลือบ ความหนาของฟิล์ม และจำนวนชั้นเคลือบที่ใช้เพื่อให้ตรงตามประเภทการกัดกร่อนที่ระบุ
1. ตรวจสอบวัสดุพิมพ์ ระบุประเภทของโลหะ ข้อบกพร่องที่พื้นผิว รอยเชื่อม สนิม น้ำมัน และสิ่งปนเปื้อนก่อนเริ่มการผลิต
2. กำจัดน้ำมันและดิน ใช้กระบวนการทำความสะอาดที่มีการควบคุมซึ่งตรงกับวัสดุพิมพ์และสารตกค้างจากการผลิต
3. ล้างออกให้สะอาด การล้างที่ไม่ดีอาจทิ้งสารเคมีตกค้างซึ่งส่งผลต่อการยึดเกาะหรือความต้านทานการกัดกร่อน
4. ใช้การรักษาการแปลงที่ถูกต้อง เหล็ก เหล็กชุบสังกะสี อลูมิเนียม และส่วนประกอบโลหะผสมอาจต้องใช้วิธีการปรับสภาพล่วงหน้าที่แตกต่างกัน
5. แห้งสนิท ความชื้นที่ตกค้างอาจทำให้เกิดข้อบกพร่องของการเคลือบ รูเข็ม หรือการยึดเกาะที่ไม่ดี
6. ควบคุมระยะเวลาก่อนเคลือบ อย่าปล่อยให้ชิ้นส่วนที่เตรียมไว้นั่งนานเกินไปในสภาวะที่มีการปนเปื้อนหรือชื้น
7. ตรวจสอบกระบวนการ ตรวจสอบความเข้มข้นของอ่างอาบ pH การนำไฟฟ้า อุณหภูมิ น้ำหนักสารเคลือบที่เกี่ยวข้อง และคุณภาพน้ำชะล้าง
สำหรับผู้ผลิต การควบคุมการปรับสภาพไม่ได้เป็นเพียงปัญหาของแผนกคุณภาพเท่านั้น มันส่งผลต่อการใช้ผง อัตราการปฏิเสธ ประสิทธิภาพการกัดกร่อน คำกล่าวอ้างของลูกค้า และชื่อเสียงของแบรนด์
แม้แต่สูตรผงที่เหมาะสมก็อาจมีประสิทธิภาพต่ำกว่าเมื่อความหนาของฟิล์มหรือการบ่มไม่สอดคล้องกัน
ฟิล์มเคลือบที่บางเกินไปอาจให้การครอบคลุมไม่เพียงพอ การป้องกันขอบไม่ดี และลดความต้านทานการกัดกร่อน ฟิล์มที่หนาเกินไปอาจทำให้เกิดการหย่อนคล้อย รูปลักษณ์ที่ไม่ดี อากาศที่ติดอยู่ ประสิทธิภาพการกระแทกลดลง หรือความยากลำบากในการแห้งตัว เป้าหมายที่ถูกต้องขึ้นอยู่กับชนิดของผง วัสดุพิมพ์ รูปทรง สภาพพื้นผิว และข้อกำหนดเฉพาะของโครงการ
การบ่มจะต้องได้รับการตรวจสอบโดยใช้ อุณหภูมิของชิ้นส่วนโลหะ ไม่ใช่อุณหภูมิของอากาศในเตาอบเพียงอย่างเดียว ส่วนประกอบที่เป็นเหล็กหนา การอัดขึ้นรูปอะลูมิเนียมแบบบาง และชั้นวางที่รับน้ำหนักหนาแน่นจะไม่ให้ความร้อนในอัตราเดียวกัน
แนวทางการควบคุมการผลิตเชิงปฏิบัติประกอบด้วย:
- การวัดความหนาของฟิล์มแห้ง ณ ตำแหน่งตัวแทน
- การใช้เครื่องบันทึกข้อมูลเตาอบเพื่อยืนยันโปรไฟล์การรักษาที่แท้จริงของชิ้นส่วน
- การตรวจสอบการยึดเกาะแบบ cross-hatch หลังจากการบ่มตัว
- การตรวจสอบความมันเงา สี และรูปลักษณ์ภายนอกตามมาตรฐานที่ได้รับอนุมัติ
- การทดสอบความต้านทานแรงกระแทกตามที่จำเป็น
- ดำเนินการทดสอบการกัดกร่อนและความชื้นตามข้อกำหนดที่ตกลงกัน
- การเก็บรักษาแผงการผลิตเพื่อให้สามารถติดตามและเปรียบเทียบลูกค้าได้
โปรแกรมประสิทธิภาพของอุตสาหกรรมอาจประเมินผลิตภัณฑ์เคลือบผ่านการทดสอบต่างๆ เช่น การยึดเกาะ การกระแทก การเสียดสี ความทนทานต่อสารเคมี การสัมผัสกับการกัดกร่อน ความทนทานต่อความชื้น และการผุกร่อนในระยะยาว นี่คือเหตุผลที่ซัพพลายเออร์ควรสามารถพูดคุยเกี่ยวกับวิธีการทดสอบ การเตรียมตัวอย่าง ความหนาของฟิล์ม ตารางเวลาการบ่ม และเกณฑ์การยอมรับ ไม่เพียงแต่จัดเตรียมการ์ดสีเท่านั้น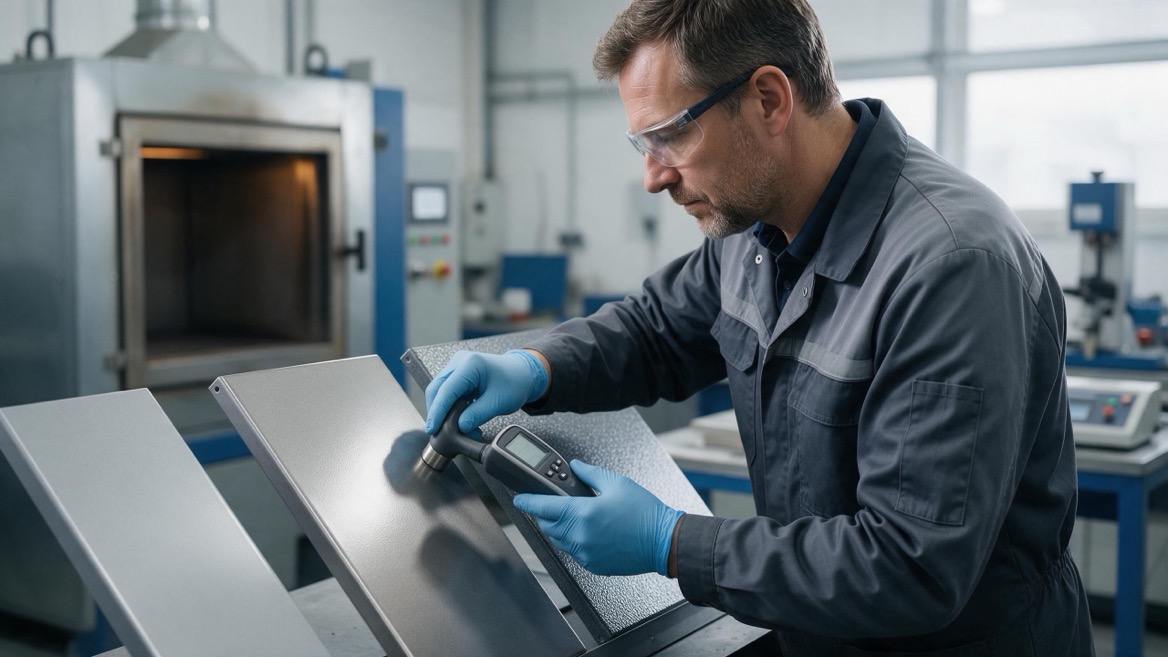
เปลือกส้มเป็นพื้นผิวที่ไม่เรียบและมีลักษณะคล้ายผิวส้ม อาจเป็นผลมาจากการไหลของผงไม่ดี ความร้อนไม่เพียงพอ ความหนาของฟิล์มไม่ถูกต้อง พารามิเตอร์การพ่นที่ไม่เหมาะสม หรือสภาพของพื้นผิวไม่สอดคล้องกัน
การป้องกัน: ยืนยันโปรไฟล์การบ่ม ปรับการสร้างฟิล์ม ตรวจสอบการเก็บผง และปรับแรงดันปืน การตั้งค่าลม และระยะสเปรย์ให้เหมาะสม
รูเข็มอาจปรากฏขึ้นได้เมื่อก๊าซที่ติดอยู่หลุดออกมาจากการหล่อที่มีรูพรุน เหล็กชุบสังกะสี พื้นผิวที่ปนเปื้อน หรือวัสดุที่ถูกกำจัดก๊าซไม่เพียงพอในระหว่างการบ่ม
การป้องกัน: ปรับปรุงการเตรียมพื้นผิว ใช้ผงเกรดไล่แก๊สที่เหมาะสมตามความเหมาะสม ปรับสภาวะก่อนการอบให้เหมาะสม และหลีกเลี่ยงความหนาของฟิล์มที่มากเกินไป
การยึดเกาะที่ไม่ดีอาจเกิดขึ้นได้เนื่องจากการทำความสะอาดไม่เพียงพอ การปรับสภาพไม่ดี การบ่มที่ไม่ถูกต้อง การปนเปื้อน หรือการเลือกการเคลือบที่ไม่เหมาะสม
การป้องกัน: ตรวจสอบขั้นตอนการปรับสภาพ ดำเนินการทดสอบการยึดติดเป็นประจำ ป้องกันการปนเปื้อน และตรวจสอบตารางการแห้งตัวโดยใช้อุณหภูมิโลหะจริง
ความไม่สอดคล้องกันของสีอาจเกิดจากการผสมชุด ความหนาของฟิล์มไม่สอดคล้องกัน สภาพการแข็งตัวที่แตกต่างกัน การวางแนวของเม็ดสีโลหะ หรือเฉดสีของวัสดุพิมพ์ที่แตกต่างกัน
การป้องกัน: ใช้มาตรฐานการผลิตที่ได้รับอนุมัติ รักษาความสามารถในการตรวจสอบย้อนกลับของแบทช์ ควบคุมพารามิเตอร์การใช้งาน และประเมินการเคลือบโลหะภายใต้สภาพแสงที่สม่ำเสมอ
ขอบที่แหลมคมมักปกปิดได้ยาก เนื่องจากสนามไฟฟ้าสามารถดึงผงออกจากรูปทรงเรขาคณิตบางอย่างได้
การป้องกัน: ใช้การออกแบบชิ้นส่วนที่เหมาะสมเมื่อเป็นไปได้ ปรับการต่อสายดินและการตั้งค่าปืนให้เหมาะสม ควบคุมมุมสเปรย์ และพิจารณาสูตรผงที่ออกแบบมาเพื่อครอบคลุมขอบ
การขอใบเสนอราคาที่ชัดเจนทำให้เกิดคำแนะนำในการเคลือบที่ดีขึ้น และลดการผลิตแบบลองผิดลองถูก
เมื่อติดต่อผู้ผลิตสีฝุ่น โปรดระบุข้อมูลต่อไปนี้:
- ประเภทพื้นผิว: เหล็ก เหล็กชุบสังกะสี อะลูมิเนียม อะลูมิเนียมหล่อ หรือวัสดุอื่น
- ขนาดชิ้นส่วน ความหนา รูปทรง และขอบคมหรือโค้งมน
- อุตสาหกรรมการใช้งานปลายทางและสภาพแวดล้อมการติดตั้ง
- การสัมผัสในร่ม กลางแจ้ง ชายฝั่ง อุตสาหกรรม สารเคมี หรืออุณหภูมิสูง
- มาตรฐานสีที่ต้องการ ช่วงความเงา พื้นผิว เอฟเฟกต์เมทัลลิก หรือตัวอย่างที่กำหนดเอง
- ความหนาของฟิล์มที่ต้องการ
- กระบวนการปรับสภาพที่ใช้อยู่หรือวางแผนไว้ในปัจจุบัน
- อุปกรณ์การใช้งานและการกำหนดค่าการนำผงกลับมาใช้ใหม่
- ประเภทของเตาอบ สภาวะการรักษาเป้าหมาย และอุณหภูมิชิ้นส่วนสูงสุด
- เป้าหมายด้านประสิทธิภาพ มาตรฐานการทดสอบ และการรับรองที่จำเป็น
- ปริมาณและขนาดชุดต่อปีที่คาดหวัง
- ข้อกำหนดด้านบรรจุภัณฑ์ การจัดเก็บ ปลายทางการส่งออก และระยะเวลารอคอยสินค้า
ข้อมูลนี้ช่วยให้ผู้ผลิตสารเคลือบสามารถแนะนำสูตรตามปัจจัยเสี่ยงที่เกิดขึ้นจริงได้ นอกจากนี้ยังสร้างเอกสารพื้นฐานสำหรับการอนุมัติตัวอย่าง การทดลองสายการผลิต การควบคุมคุณภาพ และการจับคู่สีในอนาคต
การเลือกสีเคลือบผงคือการตัดสินใจของระบบ ผลิตภัณฑ์ที่ดีที่สุดคือผลิตภัณฑ์ที่ทำงานอย่างสม่ำเสมอกับชิ้นส่วนของคุณ รวมถึงสายการปรับสภาพ อุปกรณ์สเปรย์ โปรไฟล์การบ่ม และสภาพแวดล้อมของผู้ใช้ปลายทาง
Yinda Technology สนับสนุนลูกค้าอุตสาหกรรมด้วยการพัฒนาการเคลือบสีฝุ่น การผลิต การจับคู่สี การให้คำปรึกษาทางเทคนิค และโซลูชันวัสดุที่ปล่อยก๊าซเรือนกระจกน้อยลง ด้วยบริษัทสาขาในประเทศจีน อินโดนีเซีย และซาอุดีอาระเบีย เราอยู่ในตำแหน่งที่จะสนับสนุนความต้องการด้านการผลิตในระดับภูมิภาค ในขณะเดียวกันก็ช่วยให้ลูกค้าปรับประสิทธิภาพการเคลือบให้สอดคล้องกับข้อกำหนดการใช้งาน
หากคุณกำลังพัฒนาโปรไฟล์อลูมิเนียม ประตูและหน้าต่าง ส่วนประกอบ EV อุปกรณ์ทางการแพทย์ ฮาร์ดแวร์ ตู้ไฟฟ้า หรือผลิตภัณฑ์โลหะอื่นๆ โปรดแบ่งปันวัสดุพิมพ์ สภาพแวดล้อม เป้าหมายสี และระดับประสิทธิภาพที่ต้องการกับทีมเทคนิคของเรา เราสามารถช่วยคุณประเมินระบบการเคลือบสีฝุ่นที่เหมาะสมก่อนที่คุณจะดำเนินการผลิตเต็มรูปแบบ
การเคลือบสีฝุ่นอาจเป็นทางเลือกที่ดีกว่าสำหรับผลิตภัณฑ์โลหะเคลือบจากโรงงานจำนวนมาก เนื่องจากมีการสร้างฟิล์มที่ทนทาน มีตัวเลือกการตกแต่งที่หลากหลาย และวิธีการใช้งานที่ใช้ตัวทำละลายต่ำ อย่างไรก็ตาม สีที่เป็นของเหลวอาจเหมาะกว่าสำหรับโครงสร้างขนาดใหญ่ การซ่อมแซมนอกสถานที่ ส่วนประกอบที่ไวต่อความร้อน หรือการใช้งานที่ไม่สามารถอบด้วยเตาอบได้
อายุการใช้งานภายนอกอาคารขึ้นอยู่กับเคมีของเรซิน การเลือกเม็ดสี การปรับสภาพ ความหนาของชั้นเคลือบ ตำแหน่งการติดตั้ง การบำรุงรักษา การสัมผัสรังสียูวี และเกลือหรือมลภาวะทางอุตสาหกรรม สำหรับผลิตภัณฑ์ภายนอก ให้ใช้ระบบการเคลือบที่ออกแบบมาสำหรับสภาพอากาศจริงและตรวจสอบตามข้อกำหนดด้านประสิทธิภาพที่เกี่ยวข้อง
ใช่. การเคลือบสีฝุ่นถูกนำมาใช้กันอย่างแพร่หลายกับโปรไฟล์อลูมิเนียม กรอบหน้าต่าง ประตู ส่วนประกอบผนังม่าน เฟอร์นิเจอร์ กรอบ และชิ้นส่วนอุตสาหกรรม การทำความสะอาดและการเปลี่ยนสภาพอย่างเหมาะสมถือเป็นสิ่งสำคัญเพื่อให้ได้การยึดเกาะและความต้านทานการกัดกร่อนที่เชื่อถือได้
โดยทั่วไปการเคลือบแบบผงจะมี VOC เพียงเล็กน้อยหรือไม่มีเลย เนื่องจากถูกนำไปใช้เป็นอนุภาคแห้งแทนที่จะละลายในตัวทำละลายอินทรีย์ทั่วไป การปล่อยก๊าซเรือนกระจกที่แท้จริงยังคงขึ้นอยู่กับกระบวนการผลิตทั้งหมด การทำงานของเตาอบ วัสดุทำความสะอาด และผลิตภัณฑ์เสริมใดๆ ที่ใช้ในสายการผลิต
อาจเลือกใช้โพลีเอสเตอร์ โพลีเอสเตอร์ทนทานพิเศษ โพลียูรีเทน และผงฟลูออโรโพลีเมอร์สำหรับโครงการกลางแจ้ง โดยขึ้นอยู่กับระดับของการสัมผัสรังสียูวี ความรุนแรงของสภาพอากาศ ความคาดหวังในการคงสี สภาวะการกัดกร่อน และข้อกำหนดของโครงการ แนะนำให้ตรวจสอบทางเทคนิคก่อนเลือก
การลอกหรือการหลุดล่อนมักเชื่อมโยงกับการทำความสะอาดพื้นผิวที่ไม่ดี การปรับสภาพที่ไม่เพียงพอ การปนเปื้อน การบ่มที่ไม่เพียงพอ การเลือกผงที่ไม่ถูกต้อง หรือการเคลือบบนพื้นผิวที่ไม่เหมาะสม การตรวจสอบกระบวนการปรับสภาพก่อนถึงการบ่มอย่างเต็มรูปแบบมีประสิทธิภาพมากกว่าการประเมินผงเพียงอย่างเดียว
สามารถกำหนดสูตรการเคลือบผงอุณหภูมิสูงพิเศษสำหรับชิ้นส่วนที่ต้องสัมผัสกับอุณหภูมิสูง รวมถึงเตาย่าง เตาอบ อุปกรณ์อุตสาหกรรม และชิ้นส่วนยานยนต์ที่เลือกสรร ต้องยืนยันช่วงอุณหภูมิที่ยอมรับได้สำหรับสูตรเฉพาะและเงื่อนไขการใช้งานจริง เนื่องจากการหมุนเวียนตามความร้อน ระยะเวลาการสัมผัส และประเภทของวัสดุพิมพ์ล้วนส่งผลต่อประสิทธิภาพการทำงาน
- [การเคลือบ Kroma — สีเคลือบผง: 6 อันดับแรกที่คุณต้องรู้เกี่ยวกับ ]
- [หน่วยงานคุ้มครองสิ่งแวดล้อมของสหรัฐอเมริกา — AP-42, การเคลือบโลหะอื่นๆ ] [อีป้า ]
- [หน่วยงานคุ้มครองสิ่งแวดล้อมของสหรัฐอเมริกา - เส้นสะอาด: การเคลือบสีฝุ่น ] [อีป้า ]
- [ASTM International — ASTM D3451: คู่มือมาตรฐานสำหรับการทดสอบผงเคลือบและการเคลือบผง ] [มาตรฐาน ]
- [QUALICOAT — ข้อมูลจำเพาะสำหรับการเคลือบสถาปัตยกรรม ] [เสื้อควอลิโค้ท ]
- [Sherwin-Williams — คู่มือข้อมูลจำเพาะการเคลือบเหล็ก ISO 12944 ] [อุตสาหกรรม เชอร์วิน-วิลเลียมส์ ]
- [Gordon Inc. — การเคลือบสีฝุ่นสำหรับการใช้งาน AAMA 2604 และ AAMA 2605 ] [กอร์ดอน-อิงค์ ]


