Language


Просмотры: 231 Автор: Yinda Powder Coating Время публикации: 6 ноября 2026 г. Происхождение: Сайт


Меню контента
● Как работает порошковое покрытие в псевдоожиженном слое?
● Процесс порошкового покрытия в псевдоожиженном слое: шаг за шагом
>> 1. Очистите и подготовьте основу.
>> 2. Предварительно нагрейте компонент.
>> 3. Погрузите деталь в псевдоожиженный порошок.
>> 4. Последующий нагрев при необходимости
● Какие порошки используются для нанесения покрытий в псевдоожиженном слое?
● Температура и толщина покрытия в псевдоожиженном слое: документированный пример
● Покрытие в псевдоожиженном слое и электростатическое порошковое покрытие
● Три проверки конструкции перед выбором погружения в псевдоожиженный слой
>> Проверка 1. Может ли компонент сохранять достаточно тепла?
>> Проверка 2. Повлияет ли накопление покрытия на сборку?
>> Проверка 3. Может ли порошок попасть в необходимые места и покинуть их?
● Устранение распространенных дефектов покрытия псевдоожиженного слоя
● Экологические преимущества, использование энергии и безопасная эксплуатация
● Как определить проект порошкового покрытия в псевдоожиженном слое
● Обсудите свои требования к покрытию с Yinda Technology
>> Какова толщина порошкового покрытия в псевдоожиженном слое?
>> Требуется ли отверждение порошкового покрытия в псевдоожиженном слое?
>> Может ли покрытие в псевдоожиженном слое покрывать сложные компоненты?
>> Можно ли использовать обычный распыляемый порошок в псевдоожиженном слое?
>> Подходит ли порошковое покрытие в псевдоожиженном слое для медицинского оборудования?
● Ссылки
Порошковое покрытие в псевдоожиженном слое защищает предварительно нагретые компоненты, погружая их в слой порошка, подвешенный восходящим потоком воздуха. Порошок плавится на горячей поверхности, образуя защитную пленку. Этот процесс заслуживает рассмотрения для производителей, которым важна устойчивость к коррозии, защита от ударов, электрическая изоляция или удобный захват.
Однако толще не означает автоматически лучше. Успешное покрытие должно соответствовать подложке, геометрии компонента, условиям эксплуатации и допускам на размеры.
В Yinda Technology , наша деятельность сосредоточена на порошковых покрытиях, экологически чистых материалах и продвижении энергосберегающих технологий. С точки зрения выбора материалов исходный вопрос прост: чему должен противостоять готовый компонент и как будут проверяться его характеристики?
В этом руководстве объясняется процесс нанесения покрытия в псевдоожиженном слое, его ограничения и вопросы, которые стоит задать перед началом производства.

В псевдоожиженном слое находится порошок над пористой распределительной пластиной. Воздух проходит вверх через пластину, разделяя и суспендируя частицы, поэтому порошок ведет себя как жидкость.
Предварительно нагретый компонент попадает в этот движущийся слой порошка. Его накопленное тепло плавит частицы, соприкасающиеся с поверхностью, образуя сплошное покрытие.
Обычное погружение в псевдоожиженный слой основано в первую очередь на нагреве, а не на электростатическом притяжении. Это отличает его от электростатического порошкового напыления и от электростатических систем с псевдоожиженным слоем.
Практическое значение важно: характеристики покрытия зависят не только от самого порошка. Толщина металла, распределение температуры, время переноса, продолжительность погружения и ориентация детали — все это влияет на результат.
Погружение также не гарантирует везде одинаковую толщину. Тонкие секции быстрее теряют тепло, а тяжелые сохраняют больше энергии и могут накапливать дополнительный материал.
Перед нанесением покрытия удалите масло, жир, оксиды, остатки сварки и другие загрязнения.
В зависимости от характеристик подложки и покрытия подготовка может включать абразивоструйную очистку, химическую предварительную обработку или нанесение совместимой грунтовки. Некоторые составы предназначены для нанесения без грунтовки в определенных условиях.
Не интерпретируйте «без грунтовки» как «без подготовки». Адгезия по-прежнему зависит от правильно подготовленной поверхности.
Осмотрите сварные швы, заусенцы, острые края и места, в которых могут задерживаться чистящие химикаты. Проблемы, скрытые под толстым покрытием, все равно могут привести к преждевременному выходу из строя.
Нагрейте деталь в соответствии с техническими данными выбранного порошка.
Ключевым измерением является фактическая температура металла, а не просто настройка духовки. Два компонента в одной печи могут нагреваться до разных температур, поскольку их масса, толщина стенок и геометрия различаются.
Время трансфера тоже имеет значение. Тонкая проволока может существенно остыть, прежде чем достигнет слоя.
Прежде чем регулировать время погружения, установите повторяемую процедуру нагрева и переноса, чтобы компенсировать непостоянство температур.
Опустите горячий компонент в стабильный, равномерно псевдоожиженный слой.
Контролируйте глубину погружения, ориентацию, движение и время пребывания. Мягкое движение может помочь порошку достичь доступных поверхностей и предотвратить локальное накопление.
Воздушный поток должен поддерживать равномерное псевдоожижение без ненужного выноса порошка из резервуара. Направление или неравномерное движение могут привести к неравномерному осаждению.
Детали со слепыми полостями, закрытыми зазорами или сложными внутренними проходами требуют особого внимания во время испытаний.
Некоторые компоненты сохраняют достаточно тепла, чтобы после погружения образовать удовлетворительную пленку. Другие требуют дополнительного нагрева для полного плавления и улучшения текучести.
Для термопластических покрытий этим этапом является плавление, а не химическое отверждение. Термореактивные порошки требуют определенного химического отверждения.
Не существует универсального правила, согласно которому каждое покрытие требует последующего нагрева или что каждая печь для последующего нагрева должна работать при температуре ниже фиксированной. Следуйте инструкциям по обработке для конкретного состава.
Охладите компонент, используя утвержденную процедуру, затем проверьте толщину пленки, внешний вид, адгезию и критические размеры.
Для барьерных или электрических применений могут потребоваться дополнительные испытания на разрыв или диэлектрические испытания.
Гладкая поверхность является полезным показателем внешнего вида, но она не является независимым доказательством коррозионной стойкости, изоляционных характеристик или срока службы.
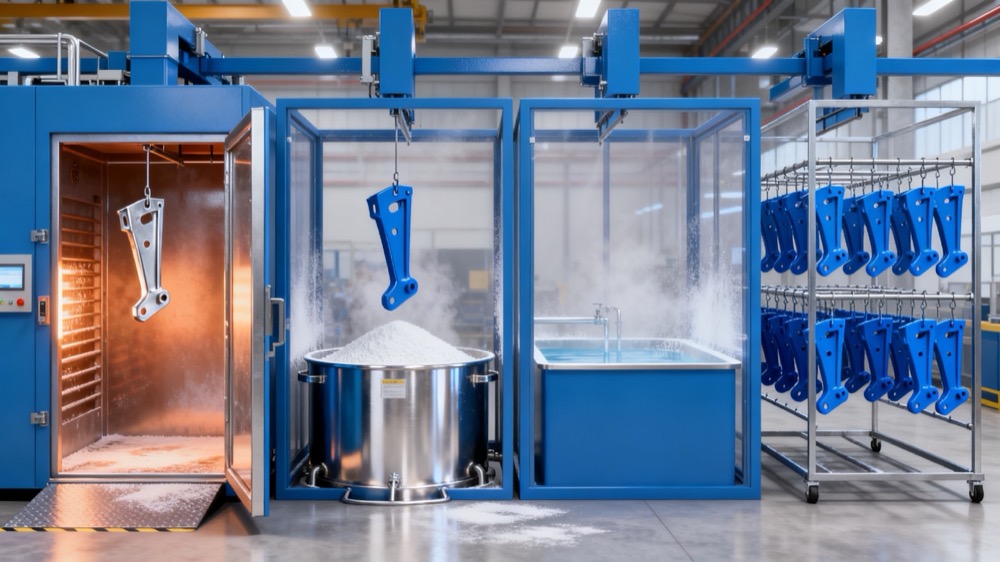
Термопластические порошки широко используются при погружении в псевдоожиженный слой. Общие примеры включают полиэтилен, полиамид или нейлон и ПВХ. Специализированные составы термопластов предлагают дополнительные комбинации адгезии, гибкости и барьерных свойств.
Выбор материала следует начинать с условий эксплуатации, а не только с цвета.
| Фактор выбора | Вопрос для решения |
|---|---|
| Механическое воздействие | Будет ли деталь подвергаться ударам, истиранию, изгибу или повторному обращению? |
| Химический контакт | Какие химические вещества, концентрации и температуры задействованы? |
| Открытое воздействие | Какая устойчивость к атмосферным воздействиям и ультрафиолету требуется? |
| Электрическая функция | Какие диэлектрические характеристики и толщину необходимо проверить? |
| Нормативные требования | Требуется ли одобрение конкретной марки для конкретного контактного применения? |
| Пределы размеров | Какой объем покрытия может выдержать сопрягаемые поверхности и зазоры? |
Избегайте переноса претензий с одного семейства смол на все его сорта. Рецептура, предварительная обработка, толщина пленки и условия обработки влияют на характеристики.
Медицинское оборудование, компоненты питьевой воды и электрические сборки нуждаются в оценке с учетом особенностей применения. Общее описание, такое как «прочный термопласт», не является доказательством пригодности.
Опубликованные технические данные показывают, почему универсальные рецепты обработки ненадежны.
Например, техническое руководство Abcite 500 рекомендует предварительный нагрев подложки от 180°C до 260°C, в зависимости от геометрии. Это обеспечивает диапазон погружения примерно 2–10 секунд, в зависимости от требуемой толщины.
В том же руководстве не рекомендуется использовать пленки толщиной менее 250 микрометров для менее агрессивных сред и рекомендуется не менее 400 микрометров там, где может возникнуть сильное истирание или удар.
Эти цифры описывают один коммерческий продукт, а не каждый порошок с псевдоожиженным слоем.
| Опубликованный пример | Руководство для конкретного продукта |
|---|---|
| Материал | Термопластичный порошок Abcite 500 |
| Рекомендуемый предварительный нагрев подложки | 180–260°C, в зависимости от геометрии |
| Время погружения | Примерно 2–10 секунд |
| Рекомендации по уменьшению толщины пленки | Не менее 250 мкм для менее агрессивных сред |
| Сильное истирание или ударное воздействие | Рекомендуется не менее 400 мкм |
Для отделов закупок и производства урок состоит в том, чтобы запрашивать для конкретных марок . данные обработки
Не копируйте эти настройки в инструкции по производству другого состава. Подтвердите действующий технический паспорт и проверьте всю систему покрытия на типичных компонентах.
В обоих процессах применяется сухой порошок, но они ориентированы на разные производственные приоритеты.
| Рассмотрение | Традиционное погружение в псевдоожиженный слой | Электростатическое порошковое напыление |
|---|---|---|
| Механизм осаждения | Порошок плавится на предварительно нагретом компоненте. | Заряженный порошок откладывается на соответствующим образом заземленном компоненте. |
| Типичная цель | Существенная защитная или функциональная пленка | Контролируемая декоративная или защитная отделка |
| Последовательность нагрева | Компонент нагревается перед погружением | Порошок обычно наносят перед отверждением в печи. |
| Основная проблема дизайна | Сохранение тепла, доступ при погружении и увеличение размеров | Электростатический доступ, заземление и последовательность осаждения |
| Приоритет выбора | Толщина барьера и функциональные характеристики | Внешний вид, контроль пленки и гибкость производства |
Ни один из методов не является автоматически лучшим.
При выборе архитектурных профилей и компонентов дверей или окон начните с внешнего вида, требований к атмосферным воздействиям и готовых размеров. Для защитной ручки или кронштейна, подверженного ударам, может быть оправдана оценка более толстой термопластической пленки.
Аналогичным образом, компоненты транспортных средств на новой энергии не следует рассматривать как одно применение. Для декоративных корпусов, изолирующих деталей и механически открытых кронштейнов могут потребоваться самые разные системы покрытия.
Тонкие срезы могут охладиться до того, как расплавится достаточное количество порошка. Тяжелые секции могут образовывать больше пленки, чем близлежащие легкие детали.
Оценивайте весь компонент, а не только плоскую тестовую панель.
Успешный лабораторный купон не создает автоматически производственное окно для сварной сборки со стенками разной толщины.
Перед нанесением покрытия проверьте резьбу, отверстия, пазы, седла подшипников, точки заземления и сопрягаемые поверхности.
Толстая пленка может помешать сборке или скрыть идентификационные метки. Может потребоваться маскировка, а на чертежах следует отличать размеры с покрытием от размеров голого металла.
Согласуйте приемлемые наращивания до того, как будут завершены работы с инструментами или производственными приспособлениями.
Погружение обеспечивает широкий доступ, но захваченный воздух и ограниченные проходы могут по-прежнему создавать проблемы с охватом.
Проверьте глухие отверстия, узкие зазоры, внутренние углы и ориентацию вывода.
Если доступ неизвестен, осмотрите пробные части в секциях или используйте другой подходящий метод проверки, а не предполагайте, что внешний вид представляет собой внутреннее покрытие.
Используйте контролируемое расследование вместо одновременного изменения нескольких настроек.
| Замеченный дефект | Возможные виновники | Первые проверки |
|---|---|---|
| Тонкое или неполное покрытие | Недостаточная температура металла, теплопотери, кратковременное погружение. | Измерьте температуру детали непосредственно перед погружением |
| Чрезмерное накопление | Высокое накопленное тепло или чрезмерная задержка | Сравните толщину по местоположению и уменьшите изменчивость |
| Грубая или не полностью проплавленная пленка | Недостаточное слияние, загрязнение, неравномерное псевдоожижение. | Проверьте термическую историю и состояние порошка |
| Проколы или пузыри | Влага, выделение газа из субстрата, захваченные загрязнения | Обзор сушки и предварительной обработки |
| Плохая адгезия | Загрязнение, неподходящий препарат, несовместимый процесс | Проверьте инструкции по подготовке и материалам. |
| Заблокированные отверстия или тугие сборки | Незапланированное накопление пленки | Повторно просмотрите маскировку и припуски на размеры. |
Это отправная точка диагностики, а не окончательный диагноз.
Запишите марку порошка, партию, подготовку подложки, фактическую температуру металла, задержку переноса, время погружения и условия последующего нагрева. Эти записи делают испытания воспроизводимыми и помогают отделить существенные проблемы от изменений процесса.
Нанесение сухого порошка позволяет избежать использования носителя-растворителя, используемого во многих системах жидких покрытий. Однако это преимущество не делает каждый процесс порошкового покрытия без выбросов, без риска или автоматически энергоэффективным.
Предварительный нагрев компонентов из тяжелых металлов требует потребления энергии. Дополнительный нагрев, брак и доработка могут увеличить количество энергии, затрачиваемой на принятую деталь.
Оцените экологические показатели с помощью измеримых эксплуатационных факторов:
- Расход порошка на принятый компонент.
- Отбраковывать и переделывать ставки.
- Загрузка печи и ненужные простои.
- Задержки передачи и тепловые потери.
- Обращение с порошком и утилизация отходов.
Переносимый по воздуху горючий порошок также может представлять опасность пожара и взрыва. Соответствующая вентиляция, контроль источников возгорания, поддержание чистоты и проектирование оборудования по-прежнему имеют важное значение.
Избегайте методов очистки, которые рассеивают осажденный порошок в облака пыли. Используйте паспорт безопасности продукта и применимые местные требования для установления рабочих процедур.
Прежде чем запросить ценовое предложение, подготовьте техническое задание, содержащее:
1. Сплав подложки, размеры, толщина стенки и вес детали.
2. Чертежи, показывающие замаскированные поверхности и размеры.
3. Требуемая толщина пленки и места проверки.
4. Ожидаемое химическое, наружное, термическое и механическое воздействие.
5. Требования к внешнему виду, включая цвет и фактуру.
6. Необходимые разрешения, методы испытаний и критерии приемки.
7. Объем производства, размер партии и доступное оборудование.
Затем проведите репрезентативное испытание.
Прежде чем утверждать производство, оцените однородность покрытия, посадку сборки, адгезию и характеристики конкретного применения. Согласуйте, что представляет собой пропуск, кто проводит тестирование и какие записи сопровождают поставляемый материал.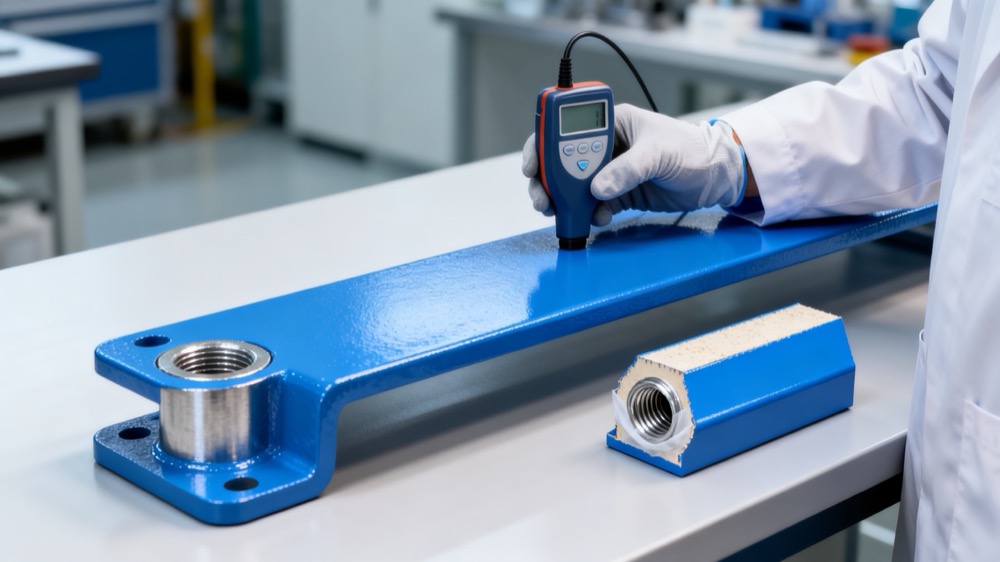
Yinda Technology разрабатывает, производит и продает порошковые покрытия и экологические материалы, имея дочерние компании в Китае, Индонезии и Саудовской Аравии. Наша продукция обслуживает такие отрасли, как архитектурные профили, двери и окна, транспортные средства на новых источниках энергии, медицинское оборудование, оборудование и бытовая техника.
Планируете проект нанесения покрытия в псевдоожиженном слое? Отправьте компании Yinda Technology чертеж компонента, сведения о подложке, заданную толщину, рабочую среду и необходимые тесты.
Попросите нашу команду подтвердить, доступна ли подходящая марка, совместимая с псевдоожиженным слоем, и какие условия испытаний для нее необходимы. Прежде чем приступить к производству, начните с совместимости материалов и измеримых критериев приемки.
Нет. Обычное погружение в псевдоожиженный слой расплавляет порошок на предварительно нагретый компонент. Электростатическое распыление использует электрическое притяжение для нанесения порошка перед указанной стадией нагрева.
Толщина зависит от рецептуры, температуры компонента, геометрии и времени погружения. Укажите проверенный диапазон, а не предполагайте, что для каждого порошка применяется одна стандартная толщина.
Термопластические покрытия плавятся и затвердевают без химической сшивки. Для плавления им может потребоваться последующий нагрев. Термореактивные материалы требуют определенного химического отверждения.
Он может покрывать многие доступные формы, но узкие зазоры, захваченный воздух, глухие полости и неравномерное удержание тепла могут повлиять на покрытие. Репрезентативные испытания необходимы.
Не предполагайте взаимозаменяемости. Характеристики частиц, поведение текучести, химический состав смолы и требования к обработке должны соответствовать предполагаемому методу нанесения. Получите подтверждение от поставщика порошка.
Потенциальная пригодность зависит от конкретного компонента, условий очистки, требований к контакту и документированных характеристик материала. Общая долговечность покрытия не определяет его медицинскую пригодность.
- Технология и производство прецизионных покрытий. «Понимание порошкового покрытия в псевдоожиженном слое и его преимуществ для вашего продукта». Оригинальная статья предоставлена для реструктуризации; используется для описания базового процесса и выявления пробелов в содержании. [технология прецизионного покрытия ]
- Системы покрытий Axalta. «Abcite® 500: Технический паспорт / Руководство по применению». Предварительный нагрев, погружение, толщина и дополнительные рекомендации по посленагреву для конкретного продукта. Опубликованная версия документа: май 2015 г.; перед началом производства подтвердите текущие инструкции поставщика. [аксальта ]
- Системы покрытий Axalta. «Abcite® 545: Технический паспорт/Руководство по применению». Дополнительная информация по предварительному нагреву в зависимости от геометрии и применению псевдоожиженного слоя. Опубликованная версия документа: май 2015 г. [аксальта ]
- Управление по охране труда. «29 CFR 1910.107 — Обработка распылением с использованием легковоспламеняющихся и горючих материалов». Определения, касающиеся псевдоожиженных порошков, и требования, касающиеся обращения с порошками, вентиляции, контроля воспламенения и ведения домашнего хозяйства. Это ссылка на Соединенные Штаты, а не замена местных требований. [оша ]
- Управление по охране труда. «Техническое руководство, раздел IV, глава 6: Горючая пыль». Дополнительный справочник по опасности возгорания и взрыва горючих порошков. [оша ]


