Language


เข้าชม: 231 ผู้แต่ง: Yinda Powder Coating เวลาเผยแพร่: 2026-11-06 ที่มา: เว็บไซต์


เมนูเนื้อหา
● การเคลือบผงฟลูอิไดซ์เบดทำงานอย่างไร?
● กระบวนการเคลือบผงฟลูอิไดซ์เบด: ทีละขั้นตอน
>> 1. ทำความสะอาดและเตรียมพื้นผิว
>> 2. เปิดเครื่องส่วนประกอบก่อน
>> 3. จุ่มชิ้นส่วนลงในผงฟลูอิไดซ์
>> 4. หลังการให้ความร้อนเมื่อจำเป็น
● ผงชนิดใดที่ใช้สำหรับการเคลือบฟลูอิไดซ์เบด?
● อุณหภูมิและความหนาของการเคลือบฟลูอิไดซ์เบด: ตัวอย่างที่บันทึกไว้
● การเคลือบฟลูอิไดซ์เบดกับการเคลือบผงไฟฟ้าสถิต
● การตรวจสอบการออกแบบสามประการก่อนเลือกการจุ่มฟลูอิไดซ์เบด
>> ตรวจสอบ 1: ส่วนประกอบสามารถเก็บความร้อนได้เพียงพอหรือไม่
>> ตรวจสอบ 2: การสะสมตัวของการเคลือบจะส่งผลต่อการประกอบหรือไม่
>> ตรวจสอบ 3: ผงสามารถเข้าถึงและออกจากพื้นที่ที่ต้องการได้หรือไม่
● การแก้ไขปัญหาข้อบกพร่องการเคลือบฟลูอิไดซ์เบดทั่วไป
● ประโยชน์ด้านสิ่งแวดล้อม การใช้พลังงาน และการดำเนินงานที่ปลอดภัย
● วิธีการระบุโครงการเคลือบผงฟลูอิไดซ์เบด
● หารือเกี่ยวกับข้อกำหนดการเคลือบของคุณด้วยเทคโนโลยี Yinda
>> การเคลือบผงฟลูอิไดซ์เบดเหมือนกับการเคลือบด้วยไฟฟ้าสถิตหรือไม่
>> การเคลือบผงฟลูอิไดซ์เบดมีความหนาแค่ไหน?
>> การเคลือบผงฟลูอิไดซ์เบดจำเป็นต้องบ่มหรือไม่?
>> สารเคลือบฟลูอิไดซ์เบดสามารถครอบคลุมส่วนประกอบที่ซับซ้อนได้หรือไม่
>> ผงสเปรย์ธรรมดาสามารถใช้กับฟลูอิไดซ์เบดได้หรือไม่?
>> การเคลือบผงฟลูอิไดซ์เบดเหมาะสำหรับอุปกรณ์ทางการแพทย์หรือไม่?
● อ้างอิง
การเคลือบผงฟลูอิไดซ์เบด ช่วยปกป้องส่วนประกอบที่ได้รับความร้อนโดยการจุ่มลงในเบดที่บรรจุผงซึ่งแขวนลอยโดยอากาศที่ไหลขึ้นด้านบน ผงจะละลายกับพื้นผิวที่ร้อน เกิดเป็นฟิล์มป้องกัน สำหรับผู้ผลิตที่ต้องการความต้านทานการกัดกร่อน การป้องกันแรงกระแทก ฉนวนไฟฟ้า หรือด้ามจับที่สะดวกสบาย กระบวนการนี้สมควรได้รับการพิจารณา
อย่างไรก็ตาม ความหนาขึ้นไม่ได้หมายความว่าดีขึ้นโดยอัตโนมัติ การเคลือบที่ประสบความสำเร็จจะต้องตรงกับวัสดุพิมพ์ รูปทรงของส่วนประกอบ สภาพแวดล้อมการบริการ และพิกัดความเผื่อของขนาด
ที่ เทคโนโลยี Yinda มุ่งเน้นไปที่การเคลือบผง วัสดุที่รับผิดชอบต่อสิ่งแวดล้อม และการส่งเสริมเทคโนโลยีประหยัดพลังงาน จากมุมมองของการเลือกวัสดุ คำถามเริ่มต้นนั้นตรงไปตรงมา: ส่วนประกอบที่เสร็จแล้วจะต้องทนทานต่อสิ่งใด และประสิทธิภาพนั้นจะได้รับการตรวจสอบอย่างไร
คู่มือนี้จะอธิบายกระบวนการเคลือบฟลูอิไดซ์เบด ข้อจำกัด และคำถามที่ควรถามก่อนการผลิต

ฟลูอิไดซ์เบดประกอบด้วยผงเหนือแผ่นกระจายที่มีรูพรุน อากาศไหลผ่านแผ่นขึ้นไป แยกและระงับอนุภาค ดังนั้นผงจึงมีพฤติกรรมคล้ายของเหลว
ส่วนประกอบที่ผ่านการอุ่นแล้วจะเข้าสู่เบดผงที่กำลังเคลื่อนที่นี้ ความร้อนที่สะสมไว้จะละลายอนุภาคที่สัมผัสพื้นผิว ทำให้เกิดการเคลือบอย่างต่อเนื่อง
การจุ่มฟลูอิไดซ์เบดแบบทั่วไปอาศัยความร้อนเป็นหลักมากกว่าแรงดึงดูดของไฟฟ้าสถิต สิ่งนี้ทำให้แตกต่างจากการพ่นผงไฟฟ้าสถิตและระบบฟลูอิไดซ์เบดแบบไฟฟ้าสถิต
ความหมายในทางปฏิบัติเป็นสิ่งสำคัญ: ประสิทธิภาพการเคลือบขึ้นอยู่กับมากกว่าตัวผงเอง ความหนาของโลหะ การกระจายอุณหภูมิ เวลาถ่ายโอน ระยะเวลาการแช่ และการวางแนวของชิ้นส่วน ล้วนส่งผลต่อผลลัพธ์
การแช่ไม่ได้รับประกันความหนาเท่ากันทุกที่ ส่วนที่บางสูญเสียความร้อนเร็วกว่า ในขณะที่ส่วนที่หนักจะกักเก็บพลังงานได้มากกว่าและอาจสะสมวัสดุเพิ่มเติม
ขจัดน้ำมัน จาระบี ออกไซด์ คราบเชื่อม และสิ่งปนเปื้อนอื่นๆ ก่อนเคลือบ
ขึ้นอยู่กับข้อกำหนดของพื้นผิวและการเคลือบ การเตรียมการอาจรวมถึงการพ่นทราย การปรับสภาพทางเคมี หรือไพรเมอร์ที่เข้ากันได้ บางสูตรได้รับการออกแบบมาสำหรับการใช้งานแบบไม่มีไพรเมอร์ภายใต้เงื่อนไขที่กำหนด
อย่าตีความว่า 'ปราศจากสีรองพื้น' ว่าเป็น 'ปราศจากการเตรียม' การยึดเกาะยังคงขึ้นอยู่กับพื้นผิวที่เตรียมไว้อย่างเหมาะสม
ตรวจสอบรอยเชื่อม เสี้ยน ขอบมีคม และพื้นที่ที่สามารถดักจับสารเคมีทำความสะอาดได้ ปัญหาที่ซ่อนอยู่ภายใต้การเคลือบหนายังคงสามารถทำให้เกิดความเสียหายก่อนเวลาอันควรได้
ให้ความร้อนส่วนประกอบตามเอกสารข้อมูลทางเทคนิคของผงที่เลือก
การวัดอุณหภูมิที่สำคัญคืออุณหภูมิโลหะจริง ไม่ใช่แค่การตั้งค่าเตาอบ ส่วนประกอบสองชิ้นในเตาอบเดียวกันสามารถเข้าถึงอุณหภูมิที่แตกต่างกันได้ เนื่องจากมวล ความหนาของผนัง และรูปทรงต่างกัน
เวลาในการโอนก็มีความสำคัญเช่นกัน ส่วนประกอบที่เป็นลวดเส้นเล็กอาจเย็นลงอย่างมากก่อนถึงเตียง
สร้างขั้นตอนการทำความร้อนและการถ่ายโอนที่ทำซ้ำได้ก่อนที่จะปรับเวลาการแช่เพื่อชดเชยอุณหภูมิที่ไม่สอดคล้องกัน
วางส่วนประกอบที่ร้อนลงในเบดที่มีฟลูอิไดซ์เบดที่มั่นคงและสม่ำเสมอ
ควบคุมความลึก การวางแนว การเคลื่อนไหว และเวลาการแช่ การเคลื่อนไหวอย่างอ่อนโยนอาจช่วยให้แป้งเข้าถึงพื้นผิวที่เข้าถึงได้และป้องกันการสะสมตัวเฉพาะที่
การไหลเวียนของอากาศต้องรองรับการฟลูอิไดซ์เซชั่นอย่างสม่ำเสมอโดยไม่ต้องขนผงออกจากถังโดยไม่จำเป็น การเคลื่อนตัวหรือการเคลื่อนไหวที่ไม่สม่ำเสมออาจทำให้เกิดการทับถมที่ไม่สอดคล้องกัน
ชิ้นส่วนที่มีโพรงตาบอด ช่องว่างที่ปิด หรือทางเดินภายในที่ยากลำบาก จำเป็นต้องได้รับการดูแลเป็นพิเศษในระหว่างการทดลอง
ส่วนประกอบบางอย่างจะกักเก็บความร้อนได้เพียงพอที่จะสร้างฟิล์มที่น่าพอใจหลังจากการจุ่ม ส่วนอื่นๆ ต้องการความร้อนเพิ่มเติมเพื่อให้การหลอมเหลวสมบูรณ์และปรับปรุงการไหล
สำหรับการเคลือบเทอร์โมพลาสติก ขั้นตอนนี้เป็นกระบวนการฟิวชั่นมากกว่าการบ่มด้วยสารเคมี ผงเทอร์โมเซตติงจำเป็นต้องมีการบ่มทางเคมีตามที่กำหนด
ไม่มีกฎสากลว่าสารเคลือบทุกชนิดจำเป็นต้องได้รับความร้อนหลังการทำความร้อน หรือเตาอบหลังการให้ความร้อนทุกตัวต้องทำงานต่ำกว่าอุณหภูมิคงที่ ปฏิบัติตามคำแนะนำในการประมวลผลเฉพาะสูตร
ทำให้ส่วนประกอบเย็นลงโดยใช้ขั้นตอนที่ได้รับอนุมัติ จากนั้นตรวจสอบความหนา ลักษณะ การยึดเกาะ และขนาดที่สำคัญของฟิล์ม
สำหรับการใช้งานสิ่งกีดขวางหรือทางไฟฟ้า อาจจำเป็นต้องมีการทดสอบความไม่ต่อเนื่องหรือการทดสอบไดอิเล็กทริกเพิ่มเติม
พื้นผิวที่เรียบเป็นหลักฐานที่เป็นประโยชน์ของรูปลักษณ์ภายนอก แต่ไม่สามารถพิสูจน์ความต้านทานการกัดกร่อน ประสิทธิภาพของฉนวน หรืออายุการใช้งานได้อย่างอิสระ
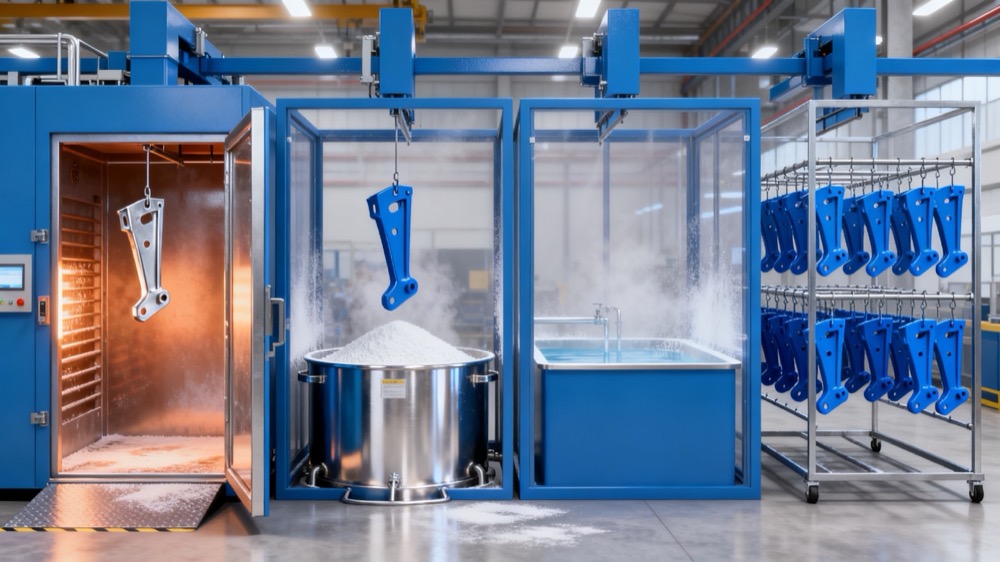
ผงเทอร์โมพลาสติกมีความเกี่ยวข้องอย่างกว้างขวางกับการจุ่มฟลูอิไดซ์เบด ตัวอย่างทั่วไป ได้แก่ โพลีเอทิลีน โพลิเอไมด์หรือไนลอน และพีวีซี สูตรเทอร์โมพลาสติกแบบพิเศษนำเสนอการผสมผสานเพิ่มเติมของการยึดเกาะ ความยืดหยุ่น และประสิทธิภาพของอุปสรรค
การเลือกวัสดุควรเริ่มต้นด้วยสภาพการใช้งานมากกว่าการใช้สีเพียงอย่างเดียว
| ปัจจัยการคัดเลือก | คำถามที่ต้องแก้ไข |
|---|---|
| การสัมผัสทางกล | ชิ้นส่วนจะได้รับผลกระทบ เสียดสี งอ หรือใช้งานซ้ำๆ หรือไม่ |
| การสัมผัสสารเคมี | สารเคมี ความเข้มข้น และอุณหภูมิใดบ้างที่เกี่ยวข้อง |
| การสัมผัสกลางแจ้ง | จำเป็นต้องมีความต้านทานต่อสภาพดินฟ้าอากาศและรังสีอัลตราไวโอเลตอะไรบ้าง? |
| ฟังก์ชั่นไฟฟ้า | ต้องตรวจสอบประสิทธิภาพและความหนาของฉนวนเท่าใด |
| ข้อกำหนดด้านกฎระเบียบ | เกรดที่แน่นอนจำเป็นต้องได้รับการอนุมัติสำหรับการสมัครผู้ติดต่อรายใดรายหนึ่งหรือไม่? |
| ขีดจำกัดมิติ | พื้นผิวการผสมพันธุ์และช่องว่างสามารถรองรับการเคลือบได้มากเพียงใด? |
หลีกเลี่ยงการโอนสิทธิเรียกร้องจากตระกูลเรซินหนึ่งไปยังทุกเกรดภายในนั้น การกำหนดสูตร การปรับสภาพล่วงหน้า ความหนาของฟิล์ม และสภาวะในการแปรรูปมีอิทธิพลต่อประสิทธิภาพ
อุปกรณ์ทางการแพทย์ ส่วนประกอบน้ำดื่ม และส่วนประกอบทางไฟฟ้า จำเป็นต้องมีการประเมินเฉพาะการใช้งาน คำอธิบายทั่วไป เช่น 'เทอร์โมพลาสติกที่ทนทาน' ไม่ใช่หลักฐานของความเหมาะสม
ข้อมูลทางเทคนิคที่เผยแพร่แสดงให้เห็นว่าเหตุใดสูตรการแปรรูปแบบสากลจึงไม่น่าเชื่อถือ
ตัวอย่างเช่น คู่มือทางเทคนิคของ Abcite 500 แนะนำให้อุ่นวัสดุพิมพ์ระหว่าง 180°C ถึง 260°C ขึ้นอยู่กับรูปทรง โดยให้ช่วงการแช่ประมาณ 2–10 วินาที ขึ้นอยู่กับความหนาที่ต้องการ
คู่มือเดียวกันนี้แนะนำให้ใช้กับฟิล์มที่มีความหนาต่ำกว่า 250 ไมโครเมตรสำหรับสภาพแวดล้อมที่รุนแรงน้อยกว่า และแนะนำอย่างน้อย 400 ไมโครเมตรซึ่งอาจเกิดการเสียดสีหรือแรงกระแทกอย่างรุนแรง
ตัวเลขเหล่านี้อธิบายผลิตภัณฑ์เชิงพาณิชย์รายการหนึ่ง ไม่ใช่ผงฟลูอิไดซ์เบดทุกชนิด
| ตัวอย่างที่เผยแพร่ | คำแนะนำเฉพาะผลิตภัณฑ์ |
|---|---|
| วัสดุ | ผงเทอร์โมพลาสติก Abcite 500 |
| แนะนำการอุ่นวัสดุรองพื้น | 180–260°C ขึ้นอยู่กับรูปทรง |
| เวลาแช่ | ประมาณ 2–10 วินาที |
| คำแนะนำเกี่ยวกับความหนาของฟิล์มที่ต่ำกว่า | ไม่ต่ำกว่า 250 µm สำหรับสภาพแวดล้อมที่รุนแรงน้อยกว่า |
| การเสียดสีหรือการกระแทกอย่างรุนแรง | แนะนำอย่างน้อย 400 µm |
สำหรับทีมจัดซื้อและทีมผลิต บทเรียนคือการขอ เฉพาะเกรด ข้อมูลการประมวลผล
อย่าคัดลอกการตั้งค่าเหล่านี้ไปยังคำแนะนำในการผลิตของสูตรอื่น ยืนยันเอกสารข้อมูลทางเทคนิคปัจจุบันและตรวจสอบความถูกต้องของระบบการเคลือบที่สมบูรณ์บนส่วนประกอบที่เป็นตัวแทน
ทั้งสองกระบวนการใช้ผงแห้ง แต่ให้ความสำคัญกับลำดับความสำคัญในการผลิตที่แตกต่างกัน
| ข้อพิจารณา | การพ่นฟลูอิไดซ์เบดแบบธรรมดา | ด้วยการพ่นผงไฟฟ้าสถิต |
|---|---|---|
| กลไกการสะสม | ผงละลายกับส่วนประกอบที่อุ่นไว้ | ผงที่มีประจุสะสมอยู่บนส่วนประกอบที่มีการต่อสายดินอย่างเหมาะสม |
| วัตถุประสงค์ทั่วไป | ฟิล์มป้องกันหรือฟิล์มอเนกประสงค์ที่สำคัญ | พื้นผิวตกแต่งหรือป้องกันที่มีการควบคุม |
| ลำดับความร้อน | ส่วนประกอบได้รับความร้อนก่อนนำไปแช่ | โดยทั่วไปผงจะสะสมก่อนการบ่มด้วยเตาอบ |
| ข้อกังวลการออกแบบหลัก | การกักเก็บความร้อน การเข้าถึงการแช่ และการสะสมของมิติ | การเข้าถึงไฟฟ้าสถิต การต่อสายดิน และความสม่ำเสมอของการสะสม |
| ลำดับความสำคัญของการเลือก | ความหนาของสิ่งกีดขวางและประสิทธิภาพการทำงาน | ลักษณะที่ปรากฏ การควบคุมฟิล์ม และความยืดหยุ่นในการผลิต |
ไม่มีวิธีใดที่เหนือกว่าโดยอัตโนมัติ
สำหรับโปรไฟล์ทางสถาปัตยกรรมและส่วนประกอบของประตูหรือหน้าต่าง ให้เริ่มต้นด้วยรูปลักษณ์ ข้อกำหนดด้านสภาพอากาศ และขนาดที่เสร็จสมบูรณ์ สำหรับด้ามจับป้องกันหรือฉากรับแรงกระแทก ฟิล์มเทอร์โมพลาสติกที่หนาขึ้นอาจช่วยประเมินผลได้
ในทำนองเดียวกัน ส่วนประกอบของรถยนต์พลังงานใหม่ไม่ควรถือเป็นการใช้งานเดียว ตัวเรือนตกแต่ง ชิ้นส่วนฉนวน และฉากยึดที่เปิดโล่งอาจต้องใช้ระบบการเคลือบที่แตกต่างกันมาก
ส่วนที่บางสามารถทำให้เย็นลงก่อนที่ผงจะละลายเพียงพอ ส่วนที่มีน้ำหนักมากอาจสร้างฟิล์มได้มากกว่าคุณสมบัติน้ำหนักเบาในบริเวณใกล้เคียง
ประเมินส่วนประกอบทั้งหมด ไม่ใช่แค่แผงทดสอบแบบเรียบ
คูปองสำหรับห้องปฏิบัติการที่ประสบความสำเร็จไม่ได้สร้างช่วงเวลาการผลิตสำหรับการประกอบแบบเชื่อมที่มีความหนาของผนังแบบผสมโดยอัตโนมัติ
ตรวจสอบเกลียว รู ร่อง ที่นั่งลูกปืน จุดต่อสายดิน และพื้นผิวผสมพันธุ์ก่อนเคลือบ
ฟิล์มหนาอาจรบกวนการประกอบหรือเครื่องหมายระบุที่ไม่ชัดเจน อาจจำเป็นต้องมีการปิดบัง และแบบร่างควรแยกแยะขนาดที่เคลือบออกจากขนาดโลหะเปลือย
เห็นด้วยกับการสะสมที่ยอมรับได้ก่อนที่จะสรุปผลการติดตั้งเครื่องมือหรือการผลิต
การแช่น้ำให้การเข้าถึงในวงกว้าง แต่อากาศที่ติดอยู่และทางเดินที่ถูกจำกัดยังคงสามารถสร้างปัญหาการครอบคลุมได้
ตรวจสอบรูตัน ช่องว่างแคบ มุมภายใน และการวางแนวการถอน
ในกรณีที่ไม่แน่นอนในการเข้าถึง ให้ตรวจสอบชิ้นส่วนทดลองที่แบ่งเป็นส่วนๆ หรือใช้วิธีการยืนยันอื่นที่เหมาะสม แทนที่จะคิดว่ารูปลักษณ์ภายนอกแสดงถึงความครอบคลุมภายใน
ใช้การตรวจสอบแบบควบคุมแทนการเปลี่ยนการตั้งค่าหลายอย่างพร้อมกัน
| ข้อบกพร่องที่สังเกตได้ | ผู้มีส่วนร่วมที่เป็นไปได้ | การตรวจสอบครั้งแรก |
|---|---|---|
| การปกปิดบางหรือไม่สมบูรณ์ | อุณหภูมิโลหะไม่เพียงพอ การสูญเสียความร้อน การแช่ระยะสั้น | วัดอุณหภูมิชิ้นส่วนทันทีก่อนที่จะจุ่ม |
| การสะสมมากเกินไป | ความร้อนสะสมสูงหรือกักเก็บมากเกินไป | เปรียบเทียบความหนาตามสถานที่และลดความแปรปรวน |
| ฟิล์มหลอมหยาบหรือไม่สมบูรณ์ | การหลอมรวมไม่เพียงพอ การปนเปื้อน การฟลูอิไดเซชันที่ไม่สอดคล้องกัน | ตรวจสอบประวัติความร้อนและสภาพผง |
| รูเข็มหรือฟองอากาศ | ความชื้น การปล่อยก๊าซของสารตั้งต้น การปนเปื้อนที่ติดอยู่ | ทบทวนการทำให้แห้งและการปรับสภาพ |
| การยึดเกาะไม่ดี | การปนเปื้อน การเตรียมการที่ไม่เหมาะสม กระบวนการที่เข้ากันไม่ได้ | ตรวจสอบคำแนะนำในการเตรียมและวัสดุ |
| รูที่ถูกบล็อกหรือชุดประกอบที่แน่นหนา | การสะสมของภาพยนตร์โดยไม่ได้วางแผน | ทบทวนการมาสก์และค่าเผื่อมิติ |
สิ่งเหล่านี้เป็นจุดเริ่มต้นในการวินิจฉัย ไม่ใช่การวินิจฉัยขั้นสุดท้าย
บันทึกเกรดผง แบทช์ การเตรียมพื้นผิว อุณหภูมิโลหะจริง ความล่าช้าในการถ่ายโอน เวลาในการแช่ และสภาวะหลังการให้ความร้อน บันทึกเหล่านี้ทำให้การทดลองสามารถทำซ้ำได้ และช่วยแยกประเด็นสำคัญออกจากความผันแปรของกระบวนการ
การใช้ผงแห้งช่วยหลีกเลี่ยงตัวพาตัวทำละลายที่ใช้ในระบบเคลือบของเหลวหลายชนิด อย่างไรก็ตาม ข้อได้เปรียบนี้ไม่ได้ทำให้กระบวนการเคลือบสีฝุ่นทุกกระบวนการปราศจากการปล่อยก๊าซเรือนกระจก ปราศจากความเสี่ยง หรือประหยัดพลังงานโดยอัตโนมัติ
การอุ่นส่วนประกอบโลหะหนักจะสิ้นเปลืองพลังงาน การทำความร้อน การคัดแยก และการทำงานซ้ำเพิ่มเติมสามารถเพิ่มพลังงานที่ใช้ต่อชิ้นส่วนที่ยอมรับได้
ประเมินประสิทธิภาพด้านสิ่งแวดล้อมผ่านปัจจัยการปฏิบัติงานที่วัดได้:
- ปริมาณการใช้ผงต่อส่วนประกอบที่ยอมรับ
- อัตราการปฏิเสธและการทำงานซ้ำ
- โหลดเตาอบและเวลาว่างที่ไม่จำเป็น
- ความล่าช้าในการถ่ายโอนและการสูญเสียความร้อน
- การจัดการผงและการจัดการของเสีย
ผงที่ติดไฟได้ในอากาศอาจทำให้เกิดอันตรายจากไฟไหม้และการระเบิดได้ การระบายอากาศที่เหมาะสม การควบคุมแหล่งกำเนิดประกายไฟ การดูแลทำความสะอาด และการออกแบบอุปกรณ์ยังคงเป็นสิ่งสำคัญ
หลีกเลี่ยงวิธีการทำความสะอาดที่กระจายผงที่สะสมอยู่ในกลุ่มฝุ่น ใช้เอกสารข้อมูลความปลอดภัยของผลิตภัณฑ์และข้อกำหนดในพื้นที่ที่เกี่ยวข้องเพื่อจัดทำขั้นตอนการปฏิบัติงาน
ก่อนที่จะขอใบเสนอราคา ให้เตรียมบทสรุปทางเทคนิคที่ประกอบด้วย:
1. วัสดุโลหะผสม ขนาด ความหนาของผนัง และน้ำหนักชิ้นส่วน
2. ภาพวาดที่แสดงพื้นผิวที่ปิดบังและขีดจำกัดมิติ
3. ความหนาของฟิล์มที่ต้องการและตำแหน่งการตรวจสอบ
4. การสัมผัสสารเคมี กลางแจ้ง ความร้อน และทางกลที่คาดหวัง
5. ข้อกำหนดด้านรูปลักษณ์ รวมถึงสีและพื้นผิว
6. การอนุมัติที่จำเป็น วิธีทดสอบ และเกณฑ์การยอมรับ
7. ปริมาณการผลิต ขนาดชุด และอุปกรณ์ที่มีอยู่
จากนั้นจึงดำเนินการทดลองใช้ตัวแทน
ประเมินความสม่ำเสมอของการเคลือบ ความพอดีของการประกอบ การยึดเกาะ และประสิทธิภาพเฉพาะการใช้งานก่อนอนุมัติการผลิต ตกลงกันว่าสิ่งใดที่ถือว่าผ่าน ใครเป็นผู้ทำการทดสอบ และบันทึกใดที่มาพร้อมกับเอกสารที่ให้มา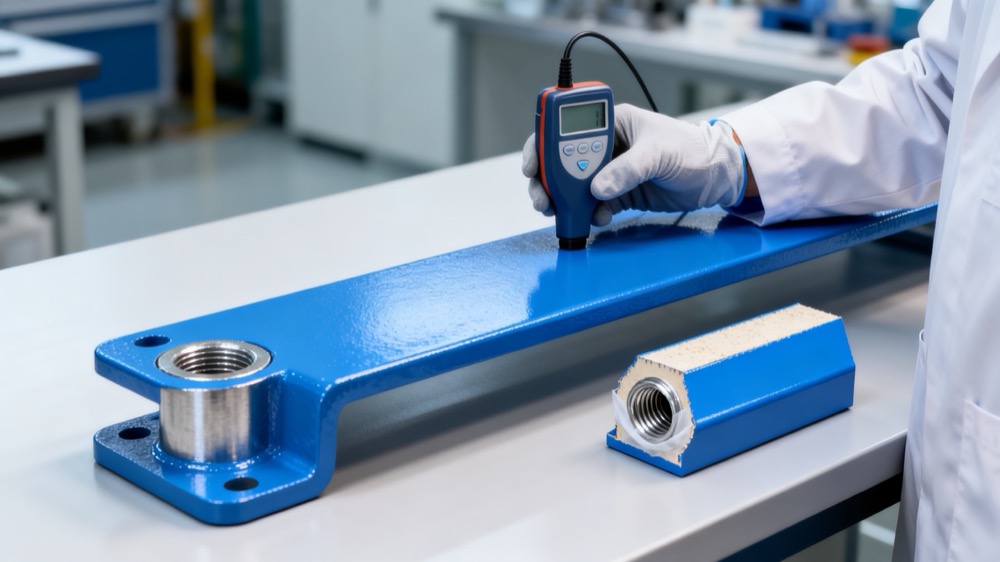
Yinda Technology พัฒนา ผลิต และจำหน่ายสีฝุ่นและวัสดุเพื่อสิ่งแวดล้อม โดยมีบริษัทสาขาในจีน อินโดนีเซีย และซาอุดีอาระเบีย ผลิตภัณฑ์ของเราให้บริการในภาคส่วนต่างๆ เช่น รูปแบบสถาปัตยกรรม ประตูและหน้าต่าง ยานพาหนะพลังงานใหม่ อุปกรณ์ทางการแพทย์ ฮาร์ดแวร์ และเครื่องใช้ไฟฟ้า
กำลังวางแผนโครงการเคลือบฟลูอิไดซ์เบดอยู่ใช่ไหม? ส่งแบบร่างส่วนประกอบ รายละเอียดวัสดุพิมพ์ ความหนาของเป้าหมาย สภาพแวดล้อมการทำงาน และการทดสอบที่จำเป็นให้กับ Yinda Technology
ขอให้ทีมงานของเรายืนยันว่ามีเกรดที่เข้ากันได้กับฟลูอิไดซ์เบดที่เหมาะสมหรือไม่ และต้องมีเงื่อนไขการทดลองใดบ้าง เริ่มต้นด้วยความเข้ากันได้ของวัสดุและเกณฑ์การยอมรับที่วัดผลได้ก่อนที่จะดำเนินการผลิต
ไม่ การจุ่มฟลูอิไดซ์เบดแบบทั่วไปจะละลายผงลงบนส่วนประกอบที่ผ่านการอุ่นแล้ว การพ่นด้วยไฟฟ้าสถิตใช้แรงดึงดูดทางไฟฟ้าเพื่อสะสมผงก่อนขั้นตอนการให้ความร้อนที่ระบุ
ความหนาขึ้นอยู่กับสูตร อุณหภูมิส่วนประกอบ รูปทรง และเวลาในการแช่ ระบุช่วงที่ได้รับการตรวจสอบ แทนที่จะใช้ความหนามาตรฐานหนึ่งมาตรฐานกับทุกผง
สารเคลือบเทอร์โมพลาสติกจะละลายและแข็งตัวโดยไม่มีการเชื่อมขวางทางเคมี อาจต้องใช้ความร้อนหลังการหลอมละลาย วัสดุเทอร์โมเซตติงต้องมีการบ่มทางเคมีตามที่กำหนด
สามารถเคลือบได้หลายรูปทรงที่เข้าถึงได้ แต่ช่องว่างแคบ อากาศที่ติดอยู่ ช่องที่ตาบอด และการเก็บความร้อนที่ไม่สม่ำเสมออาจส่งผลต่อการครอบคลุมได้ การทดลองโดยตัวแทนถือเป็นสิ่งสำคัญ
อย่าถือว่าสามารถใช้แทนกันได้ คุณลักษณะของอนุภาค พฤติกรรมการไหล เคมีของเรซิน และข้อกำหนดในกระบวนการผลิตต้องเหมาะสมกับวิธีการใช้งานที่ต้องการ ได้รับการยืนยันจากผู้จำหน่ายผง
ความเหมาะสมที่เป็นไปได้ขึ้นอยู่กับส่วนประกอบที่แน่นอน เงื่อนไขการทำความสะอาด ข้อกำหนดในการสัมผัส และประสิทธิภาพของวัสดุที่บันทึกไว้ ความทนทานของการเคลือบโดยทั่วไปไม่ได้กำหนดความเหมาะสมทางการแพทย์
- เทคโนโลยีและการผลิตการเคลือบที่มีความแม่นยำ 'ทำความเข้าใจการเคลือบผงฟลูอิไดซ์เบดและคุณประโยชน์สำหรับผลิตภัณฑ์ของคุณ' บทความต้นฉบับที่จัดทำขึ้นสำหรับการปรับโครงสร้างใหม่ ใช้สำหรับคำอธิบายกระบวนการพื้นฐานและการระบุช่องว่างของเนื้อหา [พรีซิชั่นโค้ทติ้งเท ค ]
- ระบบการเคลือบแอกซอลตา 'Abcite® 500: เอกสารข้อมูลทางเทคนิค / คู่มือการประยุกต์ใช้งาน' การอุ่น การแช่ ความหนา และคำแนะนำเพิ่มเติมหลังการให้ความร้อนเฉพาะผลิตภัณฑ์ เวอร์ชันเอกสารที่เผยแพร่: พฤษภาคม 2015; ยืนยันคำแนะนำของซัพพลายเออร์ปัจจุบันก่อนการผลิต [แอ็กซอลตา ]
- ระบบการเคลือบแอกซอลตา 'Abcite® 545: เอกสารข้อมูลทางเทคนิค / คู่มือการประยุกต์ใช้งาน' ข้อมูลสนับสนุนเกี่ยวกับการอุ่นก่อนและการใช้งานฟลูอิไดซ์เบดตามรูปทรง เวอร์ชันเอกสารที่เผยแพร่: พฤษภาคม 2015 [แอ็กซอลตา ]
- การบริหารความปลอดภัยและอาชีวอนามัย. '29 CFR 1910.107—การพ่นสเปรย์ขั้นสุดท้ายโดยใช้วัสดุที่ติดไฟได้และติดไฟได้' คำจำกัดความที่ครอบคลุมผงฟลูอิไดซ์และข้อกำหนดในการจัดการกับผงแป้ง การระบายอากาศ การควบคุมการจุดระเบิด และการดูแลทำความสะอาด นี่เป็นข้อมูลอ้างอิงของสหรัฐอเมริกา ไม่ใช่สิ่งทดแทนข้อกำหนดในท้องถิ่น [โอชา ]
- การบริหารความปลอดภัยและอาชีวอนามัย. 'คู่มือทางเทคนิค ส่วนที่ 4 บทที่ 6: ฝุ่นที่ติดไฟได้' ข้อมูลอ้างอิงสนับสนุนเกี่ยวกับอันตรายจากไฟไหม้และการระเบิดของผงที่ติดไฟได้ [โอชา ]


